“عرض أسعارك يقول فقط 'تكلفة القالب: XX دولار أمريكي' — فماذا يشمل ذلك بالضبط؟”
“إذا تم تأكيد النموذج ثلاثي الأبعاد شفهياً فقط وكان القالب خاطئاً، فمن يدفع تكاليف إعادة العمل؟”
“سعر الأدوات الأولي منخفض جداً، ولكن بعد تقديم الطلب يقولون 'ترقية المواد' ويضيفون 30% أخرى؟”
إذا كنت مشتريًا أو مدير مشروع تبحث عن مصادر قوالب الحقن والأجزاء المحقونة، ربما تبدو هذه المواقف مألوفة.
شركة دونغوان وورلدباوند جروب للمنتجات البلاستيكية المحدودة. (“بلاستيك وورلدباوند جروب“) يركز على تصنيع قوالب الحقن البلاستيكية المخصصة و عملية القولبة بالحقن، تخدم قطاعات الإلكترونيات والأجهزة المنزلية ومكونات السيارات، وتعمل بموجب نظام صارم نظام إدارة الجودة ISO 9001.
بناءً على سنوات من الخبرة العملية في ورشة العمل، يشارك هذا الدليل ثلاث طرق عملية لمساعدتك على تجنب عمليات الاحتيال، وتوحيد التواصل الفني، والحصول على عروض أسعار شفافة من مورد قوالب الحقن الخاص بك.
1. ثلاث طرق لكشف الموردين "الوسطاء فقط" عملية القولبة بالحقن الموردون وتجنب فخاخ الأسعار المنخفضة
1.1 التحقق من المؤهلات: 3 خطوات لتأكيد القدرة التصنيعية الحقيقية
“المصانع الافتراضية” غالباً ما تدعي “أكثر من 10 سنوات من الخبرة” و“ورشة أدوات وقسم قولبة خاصين بها”، ولكنها الرخصة التجارية قد تكون مسجلة منذ 1-2 سنة فقط، وقد لا تمتلك أي خبرة فعلية معدات القولبة أو التشكيل.
كيفية التحقق:
- طلب الرخصة التجارية
- تحقق من الـ تاريخ التأسيس (تفضيل الموردين الذين يعملون منذ أكثر من 5 سنوات ولا تظهر أي سجلات تجارية غير طبيعية).
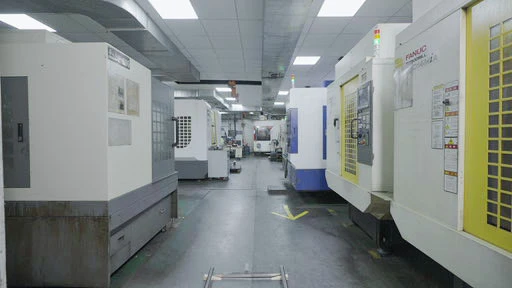
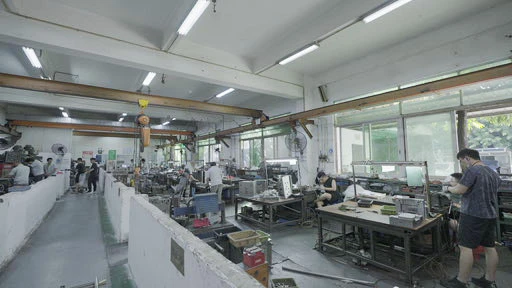
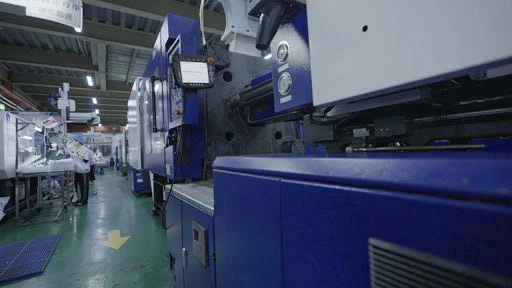
- اطلب فيديو جولة في المصنع
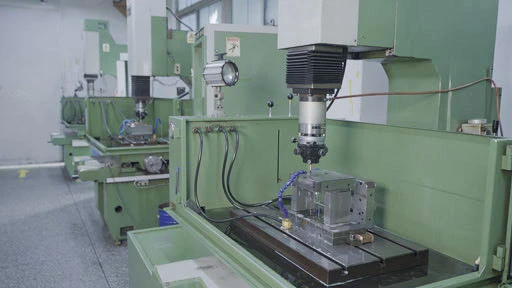
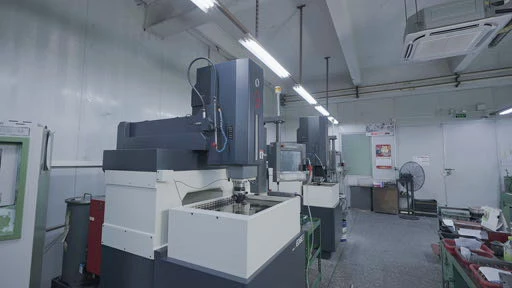
- ركز على ما إذا كان لديهم (شيء) مناسب ورشة الأدوات (مراكز التصنيع باستخدام الحاسب الآلي، التفريغ الكهربائي (EDM)، التفريغ الكهربائي بقطع الأسلاك، آلات التجليخ السطحي).
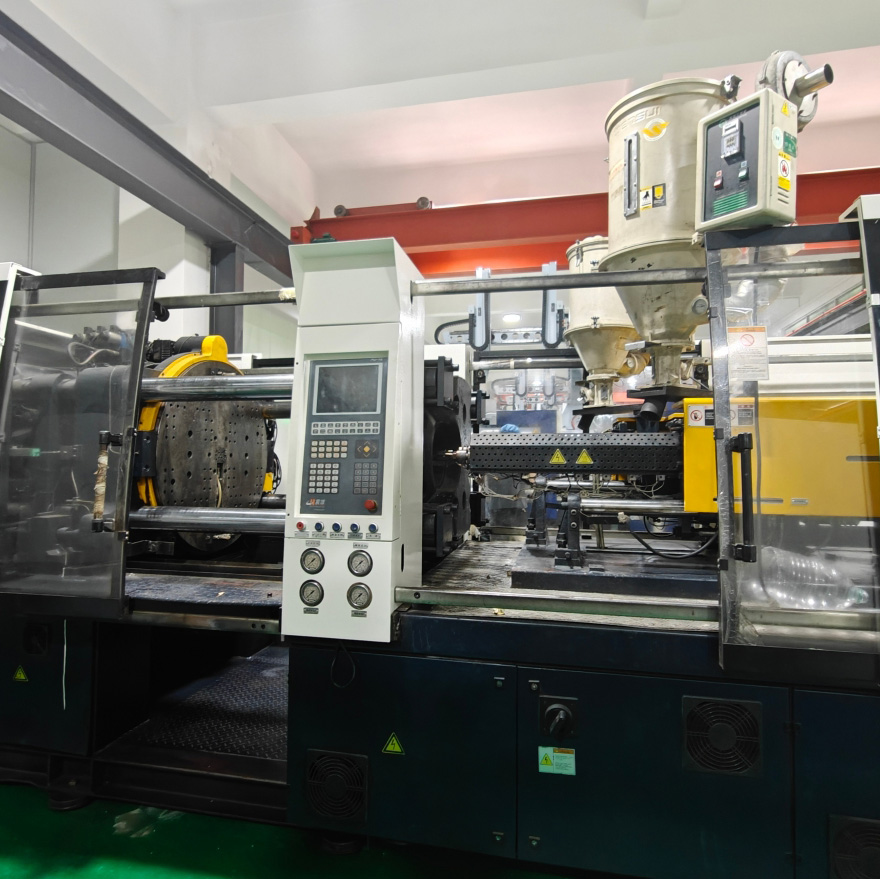
- انظر إلى ماكينات حقن البلاستيك والعلامات التجارية (العلامات التجارية الرئيسية مثل Haitian، Chen Hsong، وما إلى ذلك، تكون عمومًا أكثر موثوقية).
- اسأل عن تخطيط الإنتاج
- يمكن للمصنع الحقيقي توفير جدول القدرة الإنتاجية / الإنتاج لمدة 3 أشهر.
- عادةً ما يتجنب الوسيط التجاري البحت أو "الشركة الوهمية" الإجابة على السؤال أو يقدم إجابات غامضة.
1.2 الحماية من خفض الأسعار: 3 بنود يجب أن يوضحها عرض سعر الأدوات الخاص بك
"5,000 دولار أمريكي للقالب"، "مهلة 30 يومًا" — خلف هذه الأسعار المغرية، غالبًا ما توجد < substantial>رسوم إضافية خفية لاحقًا ("ترقية قاعدة القالب +30%"، "التشغيل التجريبي يُحاسب عليه بشكل منفصل"، إلخ).
مفتاح تجنب هذا: الإصرار على أن يحدد عرض الأسعار بوضوح:
- المواد
- قاعدة القالب (مثل فولاذ قاعدة القالب S50C)
- فولاذ التجويف / القلب (مثل H13، 738، 718H، إلخ)، مع العلامة التجارية والدرجة المشار إليها
- عمليات التصنيع
- ما إذا كان السعر يشمل التخشين والتشطيب باستخدام الحاسب الآلي (CNC)، التفريغ الكهربائي (EDM)، التفريغ الكهربائي بالأسلاك (wire-cut EDM)، الحفر، التجميع، التلميع، النقش، إلخ.
- تجربة/تجارب القالب T0 / T1
- عدد الـ تجارب قوالب مجانية (عادةً جولتين إلى ثلاث جولات متفق عليها من الطرفين)
- ما إذا كان الراتنج، والعمالة، ووقت الآلة لهذه التجارب مدرجة في سعر القوالب
إذا رفض المورد توضيح هذه الأمور، فكن مستعدًا لـ “الشروط والأحكام” لتظهر لاحقًا—عادةً بتكلفة إضافية مرفقة.
1.3 التحقق من الحالات الفعلية: سؤالان يكشفان الادعاءات المبالغ فيها
“خدمنا العلامة التجارية العالمية XYZ”، “الإنتاج السنوي: مليون قطعة” — بدون دليل، هذه مجرد شعارات.
نصائح للتحقق:
- اطلب حالات من الـ 12 شهرًا الماضية
- على سبيل المثال: "لمشروع غلاف إلكترونيات، كم استغرق من الوقت للانتقال من DFM إلى الإنتاج الضخم؟"
- سيجيب المورد المنظم والمحترف 30-45 يومًا لمشروع عادي (بما في ذلك مراجعة DFM، تصميم القالب، التشغيل الآلي، وحوالي ثلاث جولات من تجارب القالب).
- اطلب عينات مادية / لقطات من العقود
- طلب عينات الإنتاج (يمكنك التحقق من رقم تعريف القالب محفورة على الجزء).
- أو اطلب صفحات العقد المنقحة (معلومات حساسة مخفية)، جنبًا إلى جنب مع تقارير فحص الجودة (الفحص الأبعادي بالقيم المقاسة الفعلية، تحليل المواد / شهادة المطابقة (COA)).
2. توحيد التواصل بشأن الرسومات وDFM في 4 خطوات – أوقف "القالب الخاطئ" من المصدر
بالاعتماد على تأكيد شفهي للرسومات يزرع قنبلة موقوتة.
من 14 عامًا من الخبرة في الأدوات والقولبة، تلخص WorldboundGroup نهجًا قويًا:
تأكيد كتابي + مراجعة DFM / الهيكل + تثبيت الراتنج + معايير القبول
= لتجنب إعادة العمل والنزاعات.
2.1 النموذج 1: مراجعة جدوى الهيكل / DFM (يصدر خلال 3 أيام عمل)
بعد استلام بيانات الجزء ثنائية/ثلاثية الأبعاد، يجب على مهندس الأدوات بشكل استباقي تسليط الضوء على المشكلات بدلاً من الانتقال مباشرة إلى التشغيل الآلي:
بنود رئيسية:
- انتظام سمك الجدار
- مثال: الجدران عند 2.0 mm قد يوصى بزيادتها إلى 2.5 mm لتقليل علامات الانكماش والتشوه.
- موقع البوابة وتصميم المجرى
- تجنب وضع البوابة مباشرة على الأسطح التجميلية (A-surfaces) كلما أمكن؛ ضع في اعتبارك البوابات الفرعية، أو البوابات النفقية، أو البوابات الحافة في المناطق غير التجميلية.
- زاوية السحب
- ضمان توفر ما يكفي زاوية سحب (≥ 1°) على جميع الأسطح العمودية لمنع الخدوش وعلامات السحب والالتصاق أثناء القذف.
رسمي تقرير DFM / التصميم من أجل قابلية التصنيع تلخص هذه النقاط، مع لقطات شاشة وتعديلات مقترحة، ويجب أن يقر بها العميل كتابيًا.
2.2 النموذج 2: ورقة تأكيد الراتنج / المواد (موقعة ومحفوظة من قبل الطرفين)
| معلومات المواد | التفاصيل | ملاحظات |
|---|---|---|
| العلامة التجارية / الدرجة | CHIMEI ABS PA-757 | ABS للأغراض العامة ذو مقاومة عالية للصدمات |
| المنشأ | تايوان | أصلي شهادة تحليل (COA) / شهادة المواد مقدمة |
| التصنيف البيئي | متوافق مع RoHS 2.0 (10 مواد مقيدة، بما في ذلك 4 معادن ثقيلة) | تقرير اختبار صادر خلال الأشهر الستة الماضية |
هذا ورقة تأكيد المواد موقعة من الطرفين ومرفقة كملحق رسمي للعقد.
بمجرد التوقيع، يجب طلب أي تغيير في الراتنج (مثل "التحول من ABS مستورد إلى ABS محلي") عبر طلب تغيير ويتم تقييمها لتأثيرها على التكلفة وأداء الجزء.
2.3 النموذج 3: قائمة فحص الأبعاد الحرجة للجودة (CTQ)
| موقع البعد | اسمي (مم) | التفاوت | معدات القياس | ملاحظات / الوظيفة |
|---|---|---|---|---|
| ارتفاع المزلاج | 8.5 | ±0.1 | CMM (معاير) | يؤثر على خلوص التجميع |
| قطر فتحة المسمار | 5.0 | ±0.05 | قابس الفحص (مرور / عدم مرور) | يمنع ارتخاء/انتزاع البرغي |
تحدد قائمة التحقق هذه أبعاد CTQ، التفاوتات و طرق القياس.
عند تجربة القالب T1/T2، يجب على المورد توفير تقارير فحص العينة الأولى (FAI) بالإشارة إلى هذا الجدول.
2.4 النموذج 4: قائمة فحص قبول القالب (يؤكدها الطرفان)
| بند الفحص | معيار كمي | أداة / طريقة | ملاحظات |
|---|---|---|---|
| دقة أبعاد التجويف / القلب | ≤ ±0.02 مم | CMM (معاير) | يؤثر على ملاءمة التجميع ووظيفته |
| خشونة سطح التجويف | Ra ≤ 0.8 ميكرومتر | جهاز اختبار خشونة السطح | مؤشر رئيسي للأجزاء التجميلية |
| خلوص دبوس التوجيه / الجلبة | ≤ 0.03 مم | مقياس الشق (Feeler gauge) | يؤثر على سلاسة فتح/إغلاق القالب |
| إحكام دائرة التبريد | ضغط 10 بار، احتفاظ لمدة 30 دقيقة، بدون تسرب | منصة اختبار الضغط | يضمن تبريدًا مستقرًا وموحدًا |
يصبح هذا هو وثيقة مرجعية عند اختبار قبول المصنع (FAT) للقالب وقبل شحن القالب للعميل.
3. ثمانية بنود أساسية يجب أن يتضمنها عرض سعر الأدوات الخاص بك – تجنب الخلافات لاحقًا
A عرض أسعار أدوات قولبة منظم جيدًا هو السلاح الأساسي ضد الفخاخ الخفية.
يتضمن نموذج عرض أسعار وورلدباوند جروب القياسي على الأقل بنود التكلفة التالية:
| بند التكلفة | النطاق المشمول | ملاحظات (لتجنب النزاعات) |
|---|---|---|
| التصميم / الهندسة | مراجعة DFM، تحليل تدفق القالب الأساسي (تشغيل واحد) | أي تغيير في تصميم العميل يتطلب طلب تغيير هندسي (ECR) تحديد محتوى التغيير وتقييم الأثر (ساعات هندسية إضافية/تكلفة). يسري مفعوله عند توقيع الطرفين، وتُحتسب ساعات التصميم بالسعر المتفق عليه ورقة أسعار الخدمات الهندسية.< لكل مستوى مهندس (مبتدئ/خبير)/td> |
| فولاذ القالب وقاعدة القالب | قاعدة قالب S50C + تجويف / قلب H13 (خيارات محلية أو مستوردة) | تُقدم شهادات المواد وتقارير الصلادة (مثل HRC 48–52). |
| التشغيل الآلي | التشغيل الآلي باستخدام الحاسب الآلي (CNC)، التفريغ الكهربائي (EDM)، التفريغ الكهربائي بالأسلاك (wire-cut EDM)، التجميع | تُقتبس الطلاءات الخاصة أو المعالجات السطحية (مثل الطلاء بالنيكل، PVD) بشكل منفصل. |
| تجربة القالب | 2-3 جولات من تجارب T0/T1 (بما في ذلك الراتنج والعمالة ووقت الآلة) | تُحتسب تكلفة التجارب الإضافية التي تتجاوز العدد المتفق عليه بناءً على الاستهلاك الفعلي للراتنج + العمالة + سعر ساعة الآلة. |
| تشغيل تجريبي / أخذ عينات دفعة صغيرة | 50-100 قطعة من العينات (بما في ذلك التعبئة والتغليف) | تستخدم للتحقق من استقرار عملية الإنتاج الضخم. إذا كان معدل العيوب خلال التشغيل التجريبي ≥ 5%، فإن إعادة العمل مجانية. |
| العمر الافتراضي للقالب | عمر خدمة مضمون: 500,000 حقنة | مزود بـ دليل صيانة القالب؛ تقدم WorldboundGroup خدمتي صيانة وقائية مجانيتين خلال الأشهر الثلاثة الأولى (بما في ذلك تنظيف وتشحيم أعمدة التوجيه). |
| اللوجستيات | الشحن من المصنع إلى الموقع المحدد للعميل (شحن بري) | تُطبق رسوم شحن إضافية على المناطق النائية حسب عرض سعر شركة الشحن. |
يمكنك استخدام هذا القالب كـ قائمة تحقق عند تقييم أي عرض أسعار لأدوات القولبة—إذا كانت عدة من هذه البنود مفقودة، فيجب أن تتعامل مع العرض على أنه مخاطر عالية.
ملخص: 3 خطوات عملية لتجنب المشاكل مع قوالب الحقن
عند اختيار صانع قوالب حقن وشريك صب، ضع في اعتبارك هذه ثلاثة مبادئ أساسية في الاعتبار:
- تحقق من المورد
- اطلب دائمًا الـ الرخصة التجارية + جولة فيديو للمصنع + حالات مشاريع حديثة للقضاء على الموردين الوسطاء فقط.
- تثبيت المعايير قبل قطع الفولاذ
- استخدام نماذج تأكيد الرسومات (تغطي مراجعة قابلية التصنيع (DFM)، المواد، الأبعاد الحرجة للجودة (CTQ)، ومعايير قبول القالب) لتثبيت جميع التفاصيل الفنية كتابيًا.
- راجع عرض الأسعار بالتفصيل
- تحقق من ما لا يقل عن ثمانية بنود تكلفة (تجارب القالب، عمر القالب، التشغيل التجريبي، إلخ) ورفض عروض الأسعار الغامضة أو المختصرة مثل "القالب: XX دولار أمريكي".
افعل هذا، وستتجنب بالفعل معظم الأخطاء الشائعة في أدوات البلاستيك المخصصة وحقن القوالب.
الأسئلة الشائعة – أسئلة متكررة حول صناعة قوالب الحقن والقولبة
س1: ما هي معايير قبول قالب الحقن الجديد؟
ج: تستخدم WorldboundGroup قائمة التحقق لقبول القالب كمرجع رئيسي. تشمل المعايير الرئيسية ما يلي:
- تفاوت أبعاد التجويف / القلب ≤ ±0.02 مم
- خشونة سطح التجويف Ra ≤ 0.8 ميكرومتر للمناطق التجميلية
- خلوص دبوس التوجيه / الجلبة ≤ 0.03 مم
- نسبة إنتاج العينات من التجربة الأولى للقالب (T1/T2) ≥ 95% بناءً على أبعاد CTQ المتفق عليها ومعايير المظهر
س2: كيف يتم احتساب تكاليف التغييرات الهندسية (تعديلات التصميم)؟
ج: يجب أن يبدأ أي تغيير من خلال إجراء رسمي طلب تغيير هندسي (ECR):
- يصف طلب تغيير الهندسة (ECR) التغيير بوضوح، ويقوم الفريق الهندسي بتقييمه. التأثير على المهلة الزمنية والتكلفة (على سبيل المثال، تشغيل إضافي، أقطاب كهربائية جديدة، حشوات تجويف جديدة).
- يوقع الطرفان للتأكيد قبل التنفيذ.
- يتم احتساب وقت الهندسة وفقًا لـ مستوى المهندس (مبتدئ / خبير) والساعات الفعلية المستغرقة، وفقًا لـ ورقة أسعار الخدمات الهندسية.
س3: هل التشغيل التجريبي لدفعة صغيرة ضروري حقًا قبل الإنتاج الضخم؟
ج: نعم—يوصى بشدة. حوالي 80% من مشاكل الإنتاج الضخم (الانحراف الأبعادي، العيوب التجميلية، التشوه، الحقن الناقص، إلخ) يمكن اكتشافها عند الـ مرحلة التشغيل التجريبي، مما يمنع إنتاج دفعات كبيرة من الخردة.
تقدم وورلدباوند جروب عادةً 50-100 قطعة من الدفعات التجريبية، بما في ذلك:
- الراتنج
- التعبئة والتغليف
- تقرير فحص 100% لأبعاد CTQ ومعايير المظهر الرئيسية
يتيح ذلك للطرفين ضبط معايير العملية ومراقبة الجودة قبل زيادة الإنتاج.
الملحق: شروحات مبسطة لمصطلحات حقن البلاستيك الرئيسية
| مصطلح (صناعي) | شرح مبسط | سيناريو مثال |
|---|---|---|
| قاعدة القالب | "إطار" قالب الحقن الذي يحمل التجويف والقلب وجميع المكونات الوظيفية | إذا تشوهت قاعدة القالب، فلن يتمكن خط الفصل من الإغلاق بشكل صحيح، وستنحرف أبعاد الجزء. |
| التجويف / القلب | الأشكال "السلبية" و"الإيجابية" التي تشكل الجزء البلاستيكي فعليًا | سيؤدي سوء تلميع سطح التجويف إلى سطح جزء خشن. |
| تجربة القالب (T0/T1) | اللقطات التجريبية الأولى لقالب جديد للتحقق من التصميم والعملية | إذا حدث نقص في الحقن (short shot) في T0، يجب تعديل حجم البوابة أو نافذة المعالجة. |
| تقرير 8D | تقرير حل المشكلات بنظام الثماني خطوات (8D) لمشكلات الجودة | عندما يتجاوز معدل العيوب الحد المتفق عليه، يُستخدم تقرير 8D لتتبع السبب الجذري وتحديد الإجراءات التصحيحية. |
| تحليل Moldflow | محاكاة CAE لتدفق المصهور، التعبئة، التبريد، والتشوه داخل القالب | يمكن لتحليل Moldflow أن يكشف عن المشكلات المحتملة خطوط اللحام، مصائد الهواء والملء غير المتوازن قبل قطع الفولاذ. |
يمكنك اعتبار هذه المقالة بمثابة قائمة تحقق وإطار عمل عند العمل مع أي صانع قوالب حقن. إذا لم يتمكن المورد من توفير الوثائق والمعايير بهذا المستوى، فمن المحتمل أنه ليس مستعدًا بعد للتعامل مع مشاريع قوالب الحقن المتطلبة.