«Su presupuesto solo dice ‘Costo del molde: XX USD’—¿qué incluye exactamente?»
«Si el modelo 3D solo se confirmó verbalmente y el molde es incorrecto, ¿quién paga por la reelaboración?»
«El precio inicial de las herramientas es muy bajo, pero después de realizar el pedido dicen ‘actualización de material’ y añaden 30% más?»
Si usted es un comprador o gerente de proyecto que busca moldes de inyección y piezas moldeadas, estas situaciones probablemente le resulten familiares.
Dongguan WorldboundGroup Productos Plásticos S.L. («WorldboundGroup Plásticos«) se centra en fabricación de moldes de inyección personalizados y productos plásticos moldeo por inyección, sirviendo a los sectores de electrónica, electrodomésticos y componentes automotrices, y opera bajo un estricto Sistema de gestión de calidad ISO 9001.
Basado en años de experiencia en planta, esta guía comparte tres métodos prácticos para ayudarle a evitar estafas, estandarizar la comunicación técnica y obtener cotizaciones transparentes de su proveedor de moldeo por inyección.
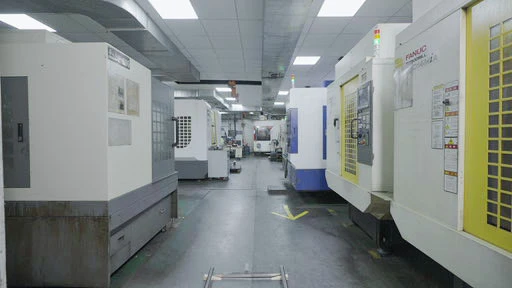
1. Tres formas de identificar a los «solo intermediarios» moldeo por inyección Proveedores y cómo evitar las trampas de precios bajos
1.1 Verificar cualificaciones: 3 pasos para confirmar la capacidad de fabricación real
«Las fábricas virtuales» a menudo afirman «más de 10 años de experiencia» y «taller de herramientas y moldeo propio», pero su licencia comercial puede que se hayan registrado hace solo 1-2 años, y puede que no tengan ninguna real utillaje o equipo de moldeo.
Cómo verificar:
- Solicitar la licencia comercial
- Comprobar el/la Fecha de fundación (preferir proveedores que hayan estado operando por Más de 5 años y no muestran registros comerciales anómalos).
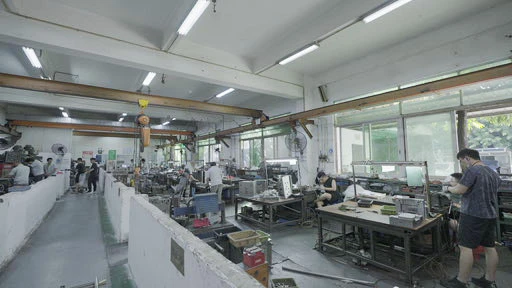
- Solicite un video de recorrido por la fábrica
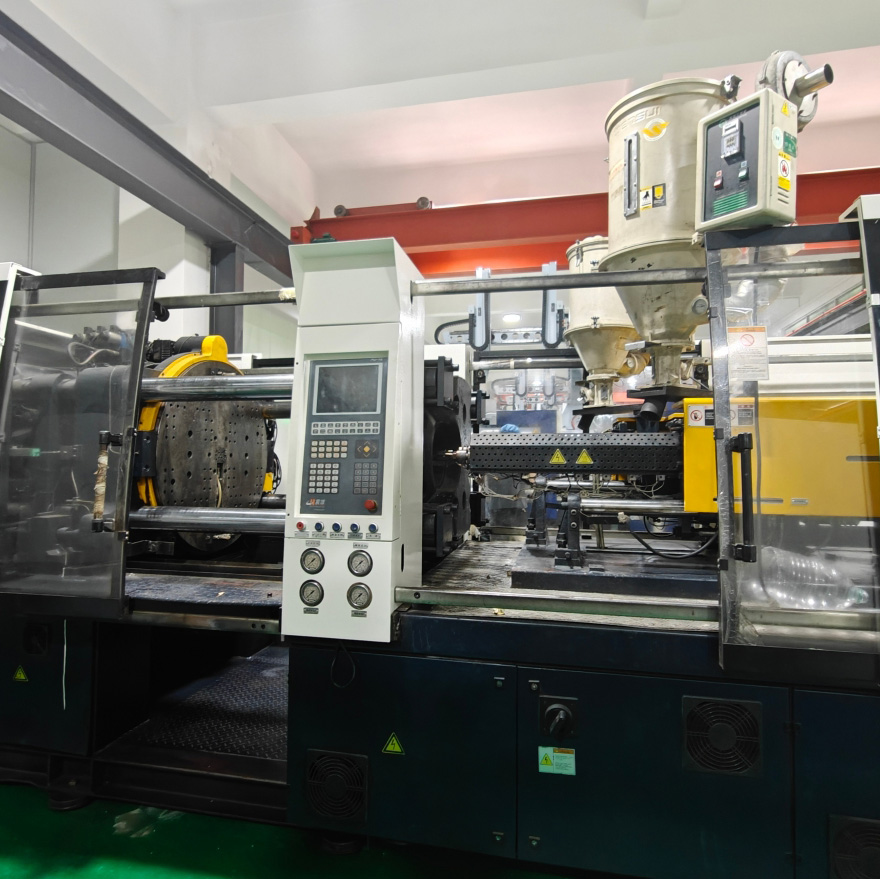
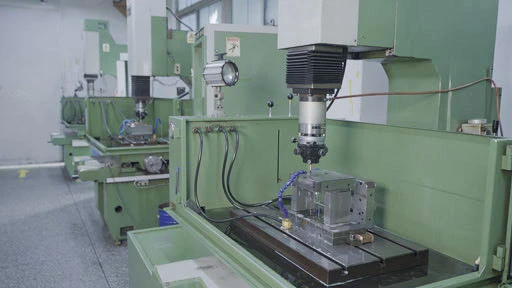
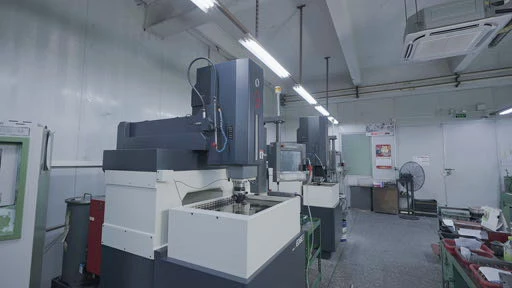
- Centrarse en si cuentan con un/a adecuado/a taller de utillaje (centros de mecanizado CNC, electroerosión (EDM), electroerosión por hilo, rectificadoras de superficies).
- Mirar máquinas de moldeo por inyección y marcas (las marcas principales como Haitian, Chen Hsong, etc. suelen ser más fiables).
- Consulte sobre la planificación de la producción
- Un fabricante genuino puede proporcionar un/una Capacidad de 3 meses / programa de producción.
- Un intermediario puramente comercial o una «fábrica de fachada» normalmente esquivará la pregunta o dará respuestas vagas.
1.2 Protegerse contra la subcotización: 3 partidas que su presupuesto de utillaje debe aclarar
«USD 5.000 por el molde», «plazo de entrega de 30 días»—detrás de precios tan tentadores, a menudo hay < substantial>cargos adicionales ocultos más tarde («actualización de la base del molde +30%», «tirada de prueba facturada aparte», etc.).
La clave para evitar esto: insista en que la cotización especifique claramente:
- Materiales
- Portamoldes (p. ej. Acero S50C para base de molde)
- Acero de cavidad / núcleo (p. ej. H13, 738, 718H, etc.), con marca y grado indicado
- Procesos de fabricación
- Si el precio incluye Desbaste y acabado CNC, electroerosión, electroerosión por hilo, taladrado, ajuste, pulido, texturizado, etc.
- Ensayo(s) de molde T0 / T1
- Número de pruebas de molde gratuitas (comúnmente 2-3 rondas acordadas por ambas partes)
- Si resina, mano de obra y tiempo de máquina para estas pruebas están incluidas en el precio del utillaje
Si el proveedor se niega a especificar esto, prepárese para «términos y condiciones» que surgen más tarde, generalmente con un costo adicional asociado.
1.3 Verificación de Casos Reales: Dos Preguntas que Revelan Afirmaciones Exageradas
«Hemos servido a la marca global XYZ», «Producción anual: un millón de piezas»—sin pruebas, estos son solo eslóganes.
Consejos de verificación:
- Solicite casos de los últimos 12 meses
- Por ejemplo: «Para un proyecto de carcasa electrónica, ¿cuánto tiempo les llevó pasar del DFM a la producción en masa?»
- Un proveedor estructurado y profesional responderá 30-45 días para un proyecto estándar (incluyendo revisión DFM, diseño de molde, mecanizado y unas tres rondas de pruebas de molde).
- Solicitar muestras físicas / evidencia contractual
- Solicitud muestras de producción (puede consultar número de identificación del molde grabado en la pieza).
- O solicitar páginas de contrato redactadas , junto con informes de inspección de calidad (inspección dimensional con valores medidos reales, análisis de material / COA).
2. Estandarizar la comunicación de planos y DFM en 4 pasos – Detenga el «molde incorrecto» en el origen
Apoyándose en confirmación verbal de los planos está sembrando una bomba de relojería.
Con 14 años de experiencia en matricería y moldeo, WorldboundGroup resume un enfoque sólido:
Confirmación por escrito + Revisión de DFM / estructura + Bloqueo de resina + Criterios de aceptación
= evitar retrabajos y disputas.
2.1 Plantilla 1: Revisión de Viabilidad de DFM / Estructura (Emitida en 3 Días Hábiles)
Una vez recibidos los datos de la pieza en 2D/3D, el ingeniero de moldes debe de forma proactiva señalar problemas en lugar de pasar directamente al mecanizado:
Elementos clave:
- Uniformidad del espesor de pared
- Ejemplo: paredes a 2.0 mm se podría recomendar aumentar a 2.5 mm para reducir las marcas de rechupe y el alabeo.
- Ubicación del punto de inyección y diseño del canal de alimentación
- Evitar el punto de inyección directamente en superficies estéticas de Clase A siempre que sea posible; considerar compuertas secundarias, compuertas de túnel o compuertas de borde en áreas no estéticas.
- Ángulo de desmoldeo
- Garantizar suficiente ángulo de desmoldeo (≥ 1°) en todas las superficies verticales para evitar rozaduras, marcas de arrastre y adherencia durante eyección.
Un formal Informe DFM / Diseño para la Manufacturabilidad resume estos puntos, con capturas de pantalla y modificaciones sugeridas, y debe ser confirmado por el cliente por escrito.
2.2 Plantilla 2: Hoja de Confirmación de Resina / Material (Firmada y Archivada por Ambas Partes)
| Información del material | Detalles | Observaciones |
|---|---|---|
| Marca / Grado | CHIMEI ABS PA-757 | ABS de uso general con alta resistencia al impacto |
| Origen | Taiwán | Original COA / certificado de material proporcionado |
| Clasificación ambiental | Conforme con RoHS 2.0 (10 sustancias restringidas, incluyendo 4 metales pesados) | Informe de ensayo emitido en los últimos 6 meses |
Esto Hoja de confirmación de material está firmado por ambas partes y se adjunta como anexo formal al contrato.
Una vez firmado, cualquier cambio en la resina (por ejemplo, «cambio a una calidad inferior de ABS importado a ABS local») debe solicitarse a través de un Solicitud de cambio y evaluado por su impacto en el coste y el rendimiento de la pieza.
2.3 Plantilla 3: Lista de Verificación de Dimensiones Críticas para la Calidad (CTQ)
| Ubicación de la Dimensión | Nominal (mm) | Tolerancia | Equipo de medición | Observaciones / Función |
|---|---|---|---|---|
| Altura del pestillo | 8.5 | ±0.1 | CMM (calibrada) | Afecta la holgura de ensamblaje |
| Diámetro del orificio para tornillo | 5.0 | ±0.05 | Calibre pasa/no pasa | Evita el aflojamiento o la extracción de tornillos |
Esta lista de verificación define Dimensiones CTQ, tolerancias y métodos de medición.
En el ensayo de molde T1/T2, el proveedor debe proporcionar Informes FAI (Inspección del Primer Artículo) haciendo referencia a esta tabla.
2.4 Plantilla 4: Lista de verificación de recepción de moldes (Confirmado por ambas partes)
| Elemento de inspección | Estándar Cuantitativo | Herramienta / Método | Observaciones |
|---|---|---|---|
| Precisión dimensional de cavidad / núcleo | ≤ ±0.02 mm | CMM (calibrada) | Afecta al ajuste y la función del ensamblaje. |
| Rugosidad superficial de la cavidad | Ra ≤ 0.8 μm | Rugosímetro | Indicador clave para piezas estéticas |
| Holgura del perno guía / casquillo guía | ≤ 0.03 mm | Galga de espesores | Afecta a la apertura y cierre fluidos del molde. |
| Sellado del circuito de refrigeración | Presión de 10 bar, mantener durante 30 min, sin fugas | Banco de pruebas de presión | Garantiza un enfriamiento estable y uniforme |
Esto se convierte en el documento de referencia en la FAT (Prueba de Aceptación en Fábrica) del molde y antes de envío de moldes al cliente.
3. Ocho partidas esenciales en su presupuesto de moldes – Para evitar futuras disputas
A cotización de moldes bien estructurada es el arma fundamental contra los riesgos ocultos.
La plantilla de cotización estándar de WorldboundGroup incluye al menos los siguientes conceptos de coste:
| Partida de Costo | Alcance Incluido | Notas (para evitar disputas) |
|---|---|---|
| Diseño / Ingeniería | Revisión DFM, análisis básico de flujo de molde (una simulación) | Cualquier cambio de diseño del cliente requiere una solicitud formal Solicitud de Cambio de Ingeniería (ECR) especificando el contenido del cambio y la evaluación de impacto (horas/costo de ingeniería adicionales). Vigente tras la firma de ambas partes, se facturarán las horas de diseño según lo acordado hoja de tarifas de ingeniería.< para cada nivel de ingeniero (junior/senior)/td> |
| Acero para moldes y portamoldes | Base de molde S50C + cavidad/núcleo H13 (opciones nacionales o importadas) | Se proporcionan certificados de material e informes de dureza (p. ej., HRC 48–52). |
| Mecanizado | Mecanizado CNC, electroerosión, electroerosión por hilo, ajuste | Los recubrimientos especiales o tratamientos de superficie (p. ej., niquelado, PVD) se cotizan por separado. |
| Ensayo de molde | 2-3 rondas de pruebas T0/T1 (incluyendo resina, mano de obra, tiempo de máquina) | Las pruebas adicionales que excedan el número acordado se facturan en función del consumo real de resina + mano de obra + tarifa por hora de máquina. |
| Tirada piloto / muestreo de lotes pequeños | Muestras de 50 a 100 unidades (incluido el embalaje) | Se utiliza para validar la estabilidad del proceso de producción en serie. Si la tasa de defectos durante la tirada piloto es ≥ 5%, el retrabajo es gratuito. |
| Vida útil del molde | Vida útil garantizada: 500.000 ciclos | Suministrado con un Manual de mantenimiento de moldes; WorldboundGroup ofrece dos servicios de mantenimiento preventivo gratuitos dentro de los primeros 3 meses (incluida la limpieza y lubricación de los pasadores guía). |
| Logística | Envío desde fábrica hasta la ubicación designada por el cliente (transporte terrestre) | Se aplican cargos de flete adicionales a las regiones remotas, según la cotización del transportista. |
Puede utilizar esta plantilla como lista de verificación al evaluar cualquier cotización de moldes —si faltan varios de estos elementos, debería considerar la cotización como alto riesgo.
Resumen: 3 Pasos Prácticos para Evitar Problemas con los Moldes de Inyección
Al seleccionar un fabricante de moldes de inyección y un socio de moldeo, tenga en cuenta lo siguiente tres principios fundamentales A tener en cuenta:
- Verificar al proveedor
- Solicite siempre el/la licencia comercial + recorrido en video por la fábrica + casos de proyectos recientes para eliminar a los proveedores que son solo intermediarios.
- Establecer los estándares antes de mecanizar el acero
- Proceso del contenedor: formularios de confirmación de planos (que cubra la revisión DFM, el material, las dimensiones CTQ y los criterios de aceptación del molde) para fijar todos los detalles técnicos por escrito.
- Auditar la cotización en detalle
- Comprobar al menos ocho partidas de costo (pruebas de molde, vida útil del molde, tirada piloto, etc.) y rechazar presupuestos vagos o de una sola línea como «Molde: XX USD».
Haga esto y evitará la mayoría de los escollos típicos en la matricería de plástico a medida y el moldeo por inyección.
Preguntas Frecuentes – Preguntas Comunes sobre la Fabricación de Moldes y el Moldeo por Inyección
P1: ¿Cuáles son los criterios de aceptación para un molde de inyección nuevo?
R: WorldboundGroup utiliza el/la Lista de verificación de aceptación de moldes como referencia principal. Los criterios clave incluyen:
- Tolerancia dimensional de cavidad / núcleo ≤ ±0.02 mm
- Rugosidad superficial de la cavidad Ra ≤ 0.8 μm para zonas cosméticas
- Holgura del perno guía / casquillo guía ≤ 0,03 mm
- Rendimiento de muestras de la primera prueba de molde (T1/T2) ≥ 95%, basado en las dimensiones CTQ acordadas y los estándares de apariencia
P2: ¿Cómo se cobran los cambios de ingeniería (modificaciones de diseño)?
R: Cualquier cambio debe iniciarse a través de un proceso formal. Solicitud de Cambio de Ingeniería (ECR):
- La ECR describe claramente el cambio, y el equipo de ingeniería lo evalúa impacto en el plazo de entrega y el costo (p. ej., mecanizado adicional, nuevos electrodos, nuevas inserciones de cavidad).
- Ambas partes firman para confirmar antes de la implementación.
- El tiempo de ingeniería se factura según nivel de ingeniero (junior / senior) y las horas reales dedicadas, según un acuerdo previo hoja de tarifas de ingeniería.
P3: ¿Es realmente necesaria una tirada piloto de bajo volumen antes de la producción en serie?
A: Sí—se recomienda encarecidamente. Alrededor de 80% de problemas de producción en serie (desviación dimensional, defectos estéticos, alabeo, inyecciones incompletas, etc.) pueden ser descubiertos en el Etapa de producción piloto, lo que evita grandes lotes de material de desecho.
WorldboundGroup suele ofrecer Tiradas piloto de 50 a 100 unidades, incluyendo:
- Resina
- Embalaje
- Informe de inspección 100% para dimensiones CTQ y criterios clave de apariencia
Esto permite a ambas partes ajustar con precisión los parámetros del proceso y el control de calidad antes de aumentar la producción.
Apéndice: Explicaciones en lenguaje sencillo de términos clave de moldeo por inyección
| Término (Industrial) | Explicación sencilla | Escenario de ejemplo |
|---|---|---|
| Base de molde | El «bastidor» del molde de inyección que aloja la cavidad, el núcleo y todos los componentes funcionales | Si el portamoldes se deforma, la línea de partición no podrá cerrar correctamente y las dimensiones de la pieza se desviarán. |
| Cavidad / núcleo | Las formas «negativas» y «positivas» que realmente dan forma a la pieza de plástico | Un pulido deficiente de la superficie de la cavidad resultará en una superficie rugosa de la pieza. |
| Ensayo de molde (T0/T1) | Las primeras inyecciones de prueba de un molde nuevo para validar el diseño y el proceso | Si se produce un disparo corto en T0, se debe ajustar el tamaño de la compuerta o la ventana de proceso. |
| Informe 8D | Informe 8D de resolución de problemas de calidad | Cuando la tasa de defectos excede el límite acordado, se utiliza un informe 8D para identificar la causa raíz y definir acciones correctivas. |
| Análisis Moldflow | Simulación CAE del flujo de material fundido, compactación, enfriamiento y alabeo dentro del molde | Moldflow puede revelar posibles líneas de soldadura, trampas de aire y llenado desequilibrado antes del mecanizado del acero. |
Puede considerar este artículo como un/una lista de verificación y marco de trabajo al trabajar con cualquier fabricante de moldes de inyección. Si un proveedor no puede proporcionar documentación y estándares a este nivel, probablemente aún no esté listo para manejar proyectos exigentes de moldeo por inyección.