
« Votre devis indique seulement ‘Coût du moule : XX USD’ — qu'est-ce qui est exactement inclus ? »
« Si le modèle 3D n'a été confirmé que verbalement et que le moule est erroné, qui paie pour la reprise ? »
« Le prix initial de l'outillage est très bas, mais après avoir passé commande, ils parlent de 'mise à niveau du matériau' et ajoutent 30% de plus ? »
Si vous êtes un acheteur ou un chef de projet à la recherche demoules d'injection et pièces mouléesces situations vous sont probablement familières.
Dongguan WorldboundGroup Produits Plastiques S.A.R.L. (« WorldboundGroup Plastiques« ) se concentre surFabrication personnalisée de moules d'injection et de produits plastiquesmoulage par injection", au service de l'électronique, des appareils électroménagers et des composants automobiles, et opère sous un strict"Système de management de la qualité ISO 9001.
Fort de nombreuses années d'expérience en atelier, ce guide présentetrois méthodes pratiquespour vous aider à éviter les escroqueries, standardiser la communication technique et obtenir des devis transparents de la part de votre fournisseur de moulage par injection.
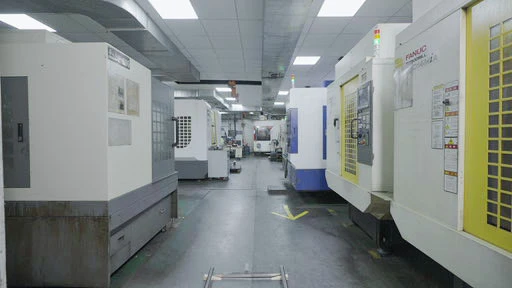
1. Trois façons de repérer les « simples courtiers »moulage par injectionFournisseurs : Évitez les pièges des prix bas
1.1 Vérifier les qualifications : 3 étapes pour confirmer une réelle capacité de production
« Les usines virtuelles » prétendent souvent avoir « plus de 10 ans d'expérience » et « leur propre atelier d'outillage et d'injection », mais leurLicence d'exploitationn'a peut-être été enregistrée qu'il y a 1 à 2 ans, et elle pourrait ne pas avoir de véritableoutillage ou équipement de moulage.
Comment vérifier :
- Demander la licence d'exploitation
- Vérifier ledate de création(préférer les fournisseurs qui opèrent depuisPlus de 5 anset ne présentent aucun dossier commercial anormal).
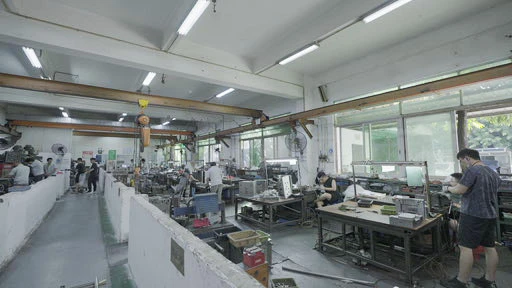
- Demander une vidéo de visite guidée de l'usine
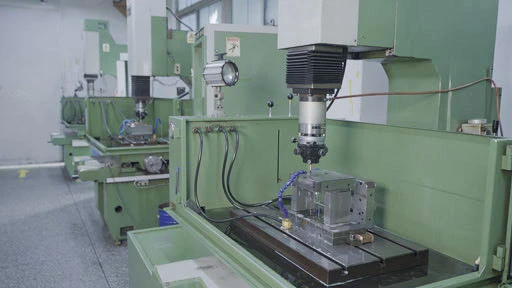
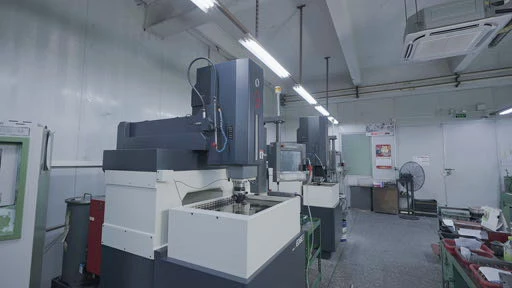
- Mettre l'accent sur la question de savoir s'ils disposent d'un(e) approprié(e)atelier d'outillage(Centres d'usinage CNC, électroérosion par enfonçage, électroérosion à fil, rectifieuses planes).
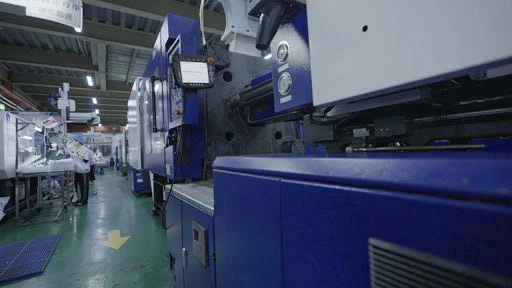
- Découvrirmachines de moulage par injectionet les marques (les marques reconnues telles que Haitian, Chen Hsong, etc. sont généralement plus fiables).
- Renseignez-vous sur la planification de la production
- Un véritable fabricant peut fournir un/uneCapacité / calendrier de production sur 3 mois.
- Un simple négociant ou un courtier sans usine évitera généralement la question ou donnera des réponses vagues.
1.2 Se prémunir contre la sous-cotation : 3 postes que votre devis d'outillage doit clarifier
« 5 000 USD pour le moule », « délai de 30 jours » — derrière des prix aussi alléchants, se cachent souvent des < substantial>frais supplémentaires cachés par la suite (« mise à niveau de la base de moule +30% », « essais de production facturés séparément », etc.).
La clé pour éviter cela :insistons pour que le devis spécifie clairement :
- Matériaux
- Porte-moule (par ex.Acier S50C pour porte-moule)
- Acier de l'empreinte / du noyau (par ex.H13", 738, 718H, etc.), avecmarque et gradeindiqué
- Processus de fabrication
- Le prix inclut-ilUsinage CNC d'ébauche et de finition, Électroérosion, Électroérosion à fil, Perçage, Ajustage, Polissage, Texturation", etc."
- Essais de moule T0 / T1
- Nombre deessais de moule gratuits(généralement 2 à 3 itérations convenues par les deux parties)
- Sirésine, main-d'œuvre et temps machineces essais sont inclus dans le prix de l'outillage
Si le fournisseur refuse de les détailler, préparez-vous àConditions généralessurvenir ultérieurement—généralement avec des coûts supplémentaires.
1.3 Valider les cas concrets : Deux questions qui révèlent les affirmations exagérées
« A servi la marque mondiale XYZ », « Production annuelle : un million de pièces » — sans preuve, ce ne sont que des slogans.
Conseils de vérification :
- Demander nos références des 12 derniers mois
- Par exemple : « Pour un projet de boîtier électronique, combien de temps vous a-t-il fallu pour passer du DFM à la production de masse ? »
- Un fournisseur structuré et professionnel répondra30 à 45 jourspour un projet standard (incluant l'analyse DFM, la conception du moule, l'usinage et environ trois cycles d'essais de moule).
- Demander des échantillons physiques ou des aperçus de contrats
- Demandeéchantillons de production(vous pouvez vérifierNuméro d'identification du moulegravée sur la pièce).
- Ou demanderpages de contrat expurgées(informations sensibles masquées), ainsi querapports de contrôle qualité(contrôle dimensionnel avec valeurs mesurées réelles, analyse des matériaux / Certificat d'Analyse (CoA)).
2. Standardiser la communication des dessins et du DFM en 4 étapes – Mettre fin aux « moules erronés » à la source
S'appuyant surconfirmation verbale des plansc'est planter une bombe à retardement.
Fort de 14 ans d'expérience en outillage et moulage, WorldboundGroup résume une approche robuste :
Confirmation écrite + DFM / examen de la structure + verrouillage de la résine + critères d'acceptation
= éviter les reprises et les litiges.
2.1 Modèle 1 : Revue de la fabricabilité (DFM) et de la faisabilité structurelle (Émise sous 3 jours ouvrables)
Dès réception des données de pièce 2D/3D, l'ingénieur outilleur doit prendre l'initiative demettre en évidence les problèmesau lieu de se lancer directement dans l'usinage :
Éléments clés :
- Uniformité de l'épaisseur de paroi
- Exemple : parois à2.0 mmil peut être recommandé d'augmenter jusqu'à2.5 mmpour réduire les retassures et le gauchissement.
- Emplacement du point d'injection et disposition des canaux d'alimentation
- Éviter le point d'injection direct sur les surfaces d'aspect de classe A chaque fois que possible ; envisagerseuils sous-marins, seuils tunnel ou seuils latérauxdans les zones non esthétiques.
- Angle de dépouille
- Assurer un niveau suffisantDépouille (≥ 1°)sur toutes les parois verticales afin d'éviter les éraflures, les marques de frottement et l'adhérence lors deéjection.
Un formelRapport DFM / Conception pour la FabricabilitéSynthétise ces points, avec des captures d'écran et des suggestions de modifications, et doit être validé par le clientpar écrit.
2.2 Modèle 2 : Fiche de confirmation de la résine / du matériau (Signée et classée par les deux parties)
| Informations sur les matériaux | Détails | Remarques |
|---|---|---|
| Marque / Nuance | CHIMEI ABS PA-757 | ABS polyvalent à haute résistance aux chocs |
| Origine | Taïwan | OriginalCertificat d'analyse (COA) / Certificat matièrefourni |
| Classification environnementale | Conforme à la directive RoHS 2.0(10 substances réglementées, dont 4 métaux lourds) | Rapport d'essai datant de moins de 6 mois |
CeciFiche de confirmation des matériauxest signé par les deux parties et joint en annexe formelle au contrat.
Une fois signé, toute modification de la résine (par exemple, « passer d'un ABS importé à un ABS local ») doit être demandée via unDemande de modificationet évalué pour son impact sur le coût et la performance de la pièce.
2.3 Modèle 3 : Liste de contrôle des dimensions critiques pour la qualité (CTQ)
| Emplacement des cotes | Nominal (mm) | Tolérance | Équipement de mesure | Remarques / Fonctionnalité |
|---|---|---|---|---|
| Hauteur du loquet | 8.5 | ±0.1 | CMM (étalonnée) | Affecte le jeu d'assemblage |
| Diamètre du trou de vis | 5.0 | ±0.05 | Calibre tampon (Passe / Ne passe pas) | Empêche le desserrage ou l'arrachement des vis |
Cette liste de contrôle définitDimensions critiques (CTQ), tolérances etméthodes de mesure.
Lors de l'essai moule T1/T2, le fournisseur doit fournirRapports FAI (Inspection du Premier Article)en référence à ce tableau.
2.4 Modèle 4 : Liste de contrôle de l'acceptation du moule (Confirmée par les deux parties)
| Élément d'inspection | Norme quantitative | Outil / Méthode | Remarques |
|---|---|---|---|
| Précision dimensionnelle de l'empreinte / du noyau | ≤ ±0,02 mm | CMM (étalonnée) | Influe sur l'ajustement et le fonctionnement de l'assemblage |
| Rugosité de surface de l'empreinte | Ra ≤ 0.8 μm | Testeur de rugosité de surface | Indicateur clé pour les pièces d'aspect |
| Jeu des colonnes et douilles de guidage | ≤ 0,03 mm | Jauge d'épaisseur | Nuit à la fluidité d'ouverture/fermeture du moule |
| Étanchéité du circuit de refroidissement | Pression de 10 bars, maintien 30 min, aucune fuite. | Banc d'essai de pression | Garantit un refroidissement stable et uniforme |
Cela devient ledocument de référenceavant et lors du Test de Recette en Usine (TRU) du mouleExpédition du mouleau client.
3. Huit postes indispensables dans votre devis d'outillage – Évitez les désaccords ultérieurs
A Devis d'outillage bien structuréest l'arme essentielle contre les pièges cachés.
Le modèle de devis standard de WorldboundGroup comprend au moins les postes de coûts suivants :
| Poste de coût | Portée incluse | Remarques (afin d'éviter tout litige) |
|---|---|---|
| Conception / Ingénierie | Examen DFM, analyse rhéologique de base (une simulation) | Toute modification de conception client nécessite une demande formelleDemande de modification technique (DMT)spécifiant le contenu de la modification et l'évaluation de son impact (heures/coûts d'ingénierie supplémentaires). Dès la signature des deux parties, les heures de conception seront facturées au tarif convenuGrille tarifaire d'ingénierie.< pour chaque niveau d'ingénieur (junior/senior)\/td> |
| Acier pour moule et porte-moule | Porte-moule en S50C + empreinte/noyau en H13 (options d'origine nationale ou importée) | Certificats matière et rapports de dureté fournis (par exemple, HRC 48-52). |
| Usinage | Usinage CNC, Électroérosion, Électroérosion à fil, Ajustage | Les revêtements spéciaux ou traitements de surface (par exemple, nickelage, PVD) sont devisés séparément. |
| Essai de moule | 2 à 3 séries d'essais T0/T1 (incluant la résine, la main-d'œuvre, le temps machine) | Les essais supplémentaires au-delà du nombre convenu sont facturés sur la base de la consommation réelle de résine + la main-d'œuvre + le taux horaire machine. |
| Pré-série / Échantillonnage en petite série | 50 à 100 échantillons (emballage inclus) | Utilisé pour valider la stabilité du processus de production de masse. Si le taux de défauts lors de la série pilote est ≥ 5%, la reprise est gratuite. |
| Durée de vie du moule | Durée de vie garantie : 500 000 cycles | Fourni avec unManuel d'entretien du moule; WorldboundGroup offre deux services d'entretien préventif gratuits au cours des 3 premiers mois (incluant le nettoyage et la lubrification des colonnes de guidage). |
| Logistique | Expédition de l'usine vers le lieu désigné par le client (fret terrestre) | Des frais de transport supplémentaires s'appliquent aux régions éloignées, en fonction du devis du transporteur. |
Vous pouvez utiliser ce modèle en tant queListe de contrôlelors de l'évaluation de tout devis d'outillage, si plusieurs de ces éléments sont manquants, vous devriez considérer le devis commerisque élevé.
Résumé : 3 étapes pratiques pour prévenir les problèmes liés aux moules d'injection
Lors de la sélection d'un fabricant de moules d'injection et d'un partenaire de moulage, considérez ces éléments.Trois principes fondamentauxÀ garder à l'esprit :
- Vérifier le fournisseur
- Toujours demanderLicence d'exploitation + visite vidéo de l'usine + projets récentspour éliminer les fournisseurs uniquement intermédiaires.
- Fixer les standards avant l'usinage de l'acier
- Utiliserformulaires de confirmation de plans(couvrant l'analyse de la fabricabilité (DFM), le matériau, les dimensions critiques pour la qualité (CTQ) et les critères d'acceptation du moule) afin de consigner tous les détails techniques par écrit.
- Auditer le devis en détail
- Vérifier au moinshuit postes de coût(essais de moule, durée de vie du moule, série pilote, etc.) et rejeter les devis vagues ou d'une seule ligne tels que « Moule : XX USD ».
En procédant ainsi, vous éviterez déjà la plupart des écueils typiques de l'outillage plastique sur mesure et du moulage par injection.
FAQ – Questions fréquentes sur la fabrication de moules et le moulage par injection
Q1 : Quels sont les critères de réception pour un nouveau moule d'injection ?
R: WorldboundGroup utilise lesListe de contrôle de réception de moulecomme référence principale. Les critères clés comprennent :
- Tolérance dimensionnelle de l'empreinte / du noyau ≤ ±0,02 mm
- Rugosité de surface de la cavité Ra ≤ 0,8 μm pour les zones d'aspect
- Jeu entre colonne de guidage et douille ≤ 0,03 mm
- Rendement des échantillons du premier essai de moule (T1/T2) ≥ 95%, basé sur les dimensions CTQ et les normes d'apparence convenues.
Q2: Comment sont facturés les changements d'ingénierie (modifications de conception) ?
R: Toute modification doit être initiée par une procédure formelleDemande de modification technique (DMT):
- L'ECR décrit clairement la modification, et l'équipe d'ingénierie évalueimpact sur le délai de production et le coût(par exemple, usinage supplémentaire, nouvelles électrodes, nouveaux inserts de cavité).
- Les deux parties signent pour validation avant la mise en œuvre.
- Le temps d'ingénierie est facturé selonniveau d'ingénieur (junior / senior)et les heures réelles consacrées, conformément à un accord préétabliGrille tarifaire d'ingénierie.
Q3: Une pré-série à petit volume est-elle vraiment nécessaire avant la production de masse ?
R: Oui—Il est fortement recommandé. Environ80% des problèmes de production en série(dérive dimensionnelle, défauts d'aspect, gauchissement, sous-remplissages, etc.) peuvent être détectés lors de laPhase de production pilote, ce qui évite de grandes quantités de rebuts.
WorldboundGroup propose généralementSéries pilotes de 50 à 100 pièces", y compris :"
- Résine
- Emballage
- Rapport d'inspection 100% pour les dimensions CTQ et les critères d'aspect clés.
Ceci permet aux deux parties d'affiner les paramètres de processus et le contrôle qualité avant la montée en puissance.
Annexe : Explications en langage clair des termes clés du moulage par injection
| Terme (Industrie) | Explication simple | Exemple de scénario |
|---|---|---|
| Porte-moule | Le « porte-empreinte » du moule d'injection qui maintient l'empreinte, le noyau et tous les composants fonctionnels | Si la base du moule se déforme, le plan de joint ne peut pas se fermer correctement, et les dimensions des pièces dériveront. |
| Empreinte / noyau | Les formes « négatives » et « positives » qui constituent réellement la pièce plastique | Un polissage insuffisant de la surface de la cavité entraînera une surface de pièce rugueuse. |
| Essai de moule (T0/T1) | Les premiers essais d'un nouveau moule pour valider la conception et le procédé | Si un manque de matière survient en T0, la dimension du seuil d'injection ou la fenêtre de process doit être ajustée. |
| Rapport 8D | Rapport 8D de résolution de problèmes de qualité | Lorsque le taux de défauts dépasse la limite convenue, un rapport 8D est utilisé pour identifier la cause première et définir les actions correctives. |
| Analyse Moldflow | Simulation CAE de l'écoulement de la matière fondue, du compactage, du refroidissement et du gauchissement à l'intérieur du moule | Moldflow peut révéler des problèmes potentielslignes de soudure", les pièges à air et le remplissage déséquilibré avant l'usinage de l'acier." |
Vous pouvez considérer cet article comme unListe de contrôle et référentiellorsque vous travaillez avec un fabricant de moules d'injection. Si un fournisseur ne peut pas fournir de documentation et de normes à ce niveau, il n'est probablement pas encore prêt à gérer des projets de moulage par injection exigeants.





