„Ihr Angebot besagt lediglich ‚Werkzeugkosten: XX USD’ – was ist genau enthalten?“
„Wenn das 3D-Modell nur mündlich bestätigt wurde und das Werkzeug falsch ist, wer zahlt für die Nacharbeit?“
„Die ursprünglichen Werkzeugkosten sind sehr niedrig, aber nachdem wir die Bestellung aufgegeben haben, sagen sie 'Material-Upgrade' und berechnen 30% mehr?“
Wenn Sie als Einkäufer oder Projektmanager beschaffen Spritzgussformen und Spritzgussteile, diese Situationen kommen Ihnen wahrscheinlich bekannt vor.
Dongguan WorldboundGroup Plastic Products Co., Ltd. („WorldboundGroup Kunststoffe„) konzentriert sich auf kundenspezifischer Spritzgussformenbau und Kunststoffprodukte Spritzguss, die Elektronik-, Haushaltsgeräte- und Automobilkomponenten beliefert und unter strengen ISO 9001 Qualitätsmanagementsystem.
Basierend auf jahrelanger Erfahrung in der Fertigungspraxis teilt dieser Leitfaden drei praktische Methoden um Ihnen zu helfen, Betrug zu vermeiden, die technische Kommunikation zu standardisieren und transparente Angebote von Ihrem Spritzgusslieferanten zu erhalten.
1. Drei Möglichkeiten, „Broker-Only“ zu erkennen Spritzguss Lieferanten und Niedrigpreis-Fallen vermeiden
1.1 Qualifikationen prüfen: 3 Schritte zur Bestätigung tatsächlicher Fertigungskompetenz
Sogenannte „virtuelle Fabriken“ behaupten oft, „über 10 Jahre Erfahrung“ und „einen eigenen Werkzeugbau und eine eigene Spritzgussfertigung“ zu haben, doch ihre Gewerbeschein möglicherweise erst vor 1–2 Jahren registriert worden sein, und sie verfügen möglicherweise über keine tatsächliche Werkzeuge oder Spritzgussanlagen.
So überprüfen Sie:
- Handelsregisterauszug anfordern
- Prüfen Sie die Gründungsdatum (bevorzugen Sie Lieferanten, die seit Über 5 Jahre und keine ungewöhnlichen Geschäftsaufzeichnungen aufweisen).
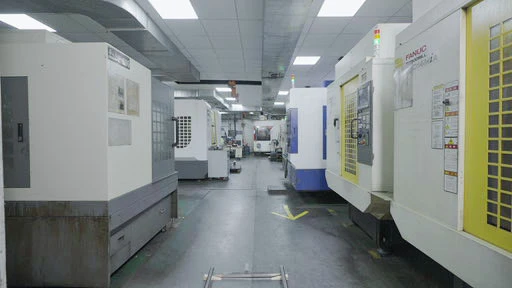
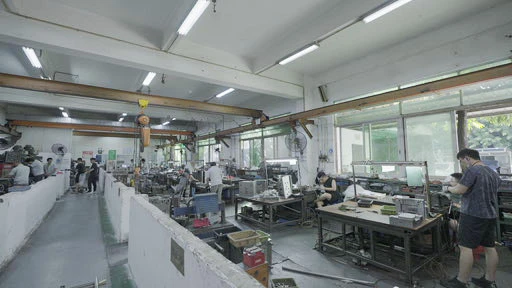
- Bitten Sie um ein Video vom Werksrundgang
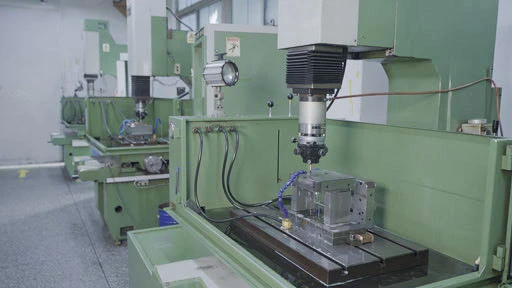
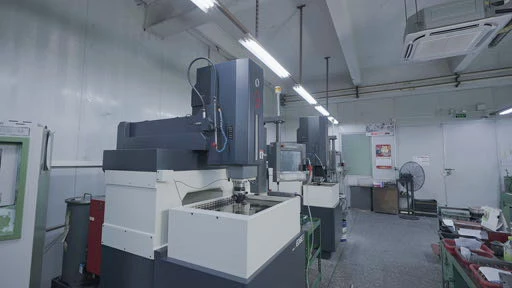
- Achten Sie darauf, ob sie eine geeignete Werkzeugbau (CNC-Bearbeitungszentren, Funkenerosion, Drahterodieren, Flachschleifmaschinen).
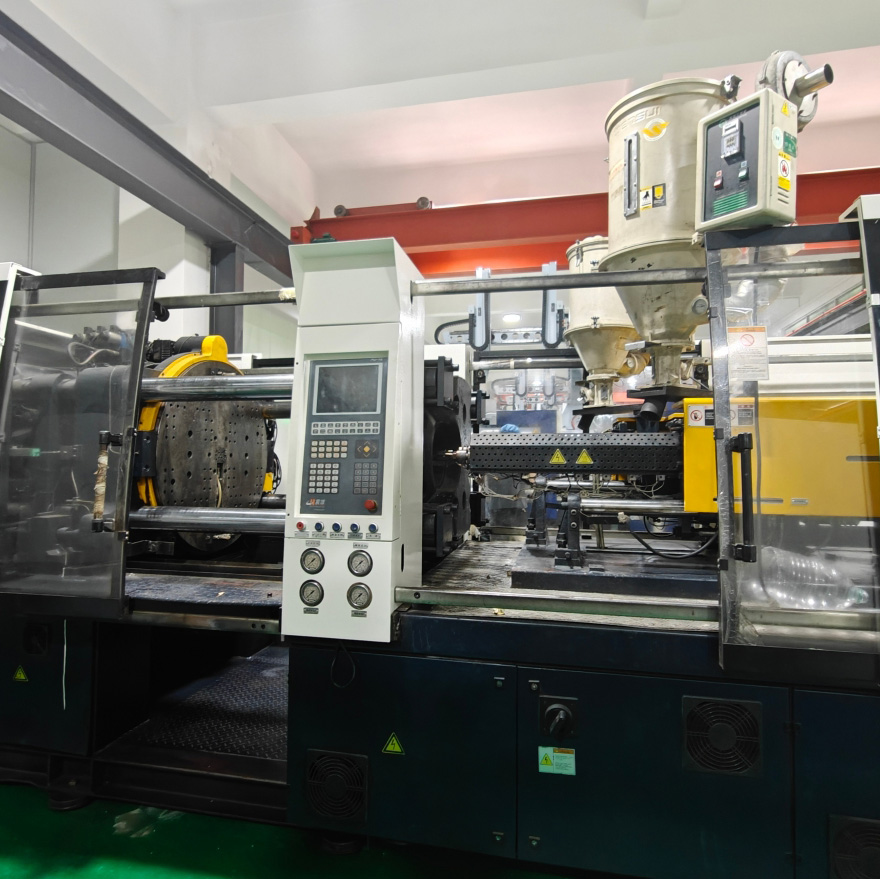
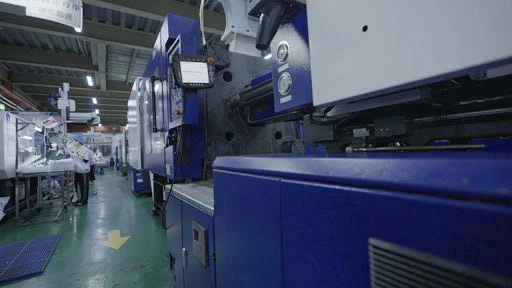
- Betrachten Sie Spritzgießmaschinen und Marken (gängige Marken wie Haitian, Chen Hsong usw. sind im Allgemeinen zuverlässiger).
- Fragen Sie nach der Produktionsplanung
- Ein echter Hersteller kann eine/n 3-Monats-Kapazitäts- / Produktionsplan.
- Ein reiner Handelsvertreter oder ein sogenannter „Bag-Factory“-Broker wird die Frage meistens umgehen oder vage Antworten geben.
1.2 Unterbietungen vorbeugen: 3 Positionen, die Ihr Werkzeugangebot detailliert aufführen muss
„5.000 USD für das Werkzeug“, „30 Tage Lieferzeit“ – hinter solch verlockenden Preisen verbergen sich oft versteckte < substantial>Zusatzkosten später („Werkzeugunterbau-Upgrade +30%“, „Bemusterung separat berechnet“ usw.).
So vermeiden Sie dies: bestehen Sie darauf, dass das Angebot klar spezifiziert:
- Materialien
- Formgrundplatte (z.B. S50C-Formgrundplattenstahl)
- Kavitäts- / Kernstahl (z.B. H13, 738, 718H usw.), mit Marke und Güteklasse angegeben
- Fertigungsprozesse
- Ob der Preis beinhaltet CNC-Schrupp- und -Schlichtbearbeitung, Funkenerosion (EDM), Drahterosion (Wire-Cut EDM), Bohren, Anpassung, Polieren, Texturieren, usw.
- T0 / T1 Formversuch(e)
- Anzahl der kostenlose Werkzeugabmusterungen (üblicherweise 2–3 Runden, von beiden Seiten vereinbart)
- Ob Kunststoffgranulat, Arbeitszeit und Maschinenlaufzeit für diese Abmusterungen sind im Werkzeugpreis enthalten
Wenn der Lieferant sich weigert, diese Punkte klar darzulegen, seien Sie gefasst auf „Allgemeine Geschäftsbedingungen“ später anfallen – meist mit zusätzlichen Kosten verbunden.
1.3 Praxisbeispiele prüfen: Zwei Fragen, die übertriebene Behauptungen entlarven
„XYZ globale Marke bedient“, „Jährliche Produktion: eine Million Teile“ – ohne Belege sind dies nur leere Behauptungen.
Verifizierungstipps:
- Fragen Sie nach Referenzen aus den letzten 12 Monaten
- Zum Beispiel: „Wie lange hat es bei Ihnen gedauert, bei einem Projekt für ein Elektronikgehäuse von der DFM-Phase bis zur Serienproduktion zu gelangen?“
- Ein strukturierter, professioneller Lieferant wird antworten 30–45 Tage für ein normales Projekt (einschließlich DFM-Überprüfung, Formenkonstruktion, Bearbeitung und etwa drei Runden Werkzeugabmusterungen).
- Bitten Sie um physische Muster / Vertragsausschnitte
- Anfrage Produktionsmuster (Sie können prüfen Werkzeug-ID-Nummer auf dem Teil eingraviert).
- Oder anfragen geschwärzte Vertragsseiten (vertrauliche Informationen ausgeblendet), zusammen mit Qualitätsprüfberichte (Maßprüfung mit tatsächlichen Messwerten, Materialanalyse / COA).
2. Standardisierung der Zeichnungs- & DFM-Kommunikation in 4 Schritten – „Fehlformen“ an der Quelle stoppen
Basierend auf mündliche Bestätigung von Zeichnungen legt eine Zeitbombe.
Aus 14 Jahren Erfahrung in der Werkzeugherstellung und im Spritzguss fasst WorldboundGroup einen robusten Ansatz zusammen:
Schriftliche Bestätigung + DFM-/Strukturprüfung + Materialfreigabe + Abnahmekriterien
= Nacharbeit und Streitigkeiten vermeiden.
2.1 Vorlage 1: DFM- / Struktur-Machbarkeitsprüfung (Ausgestellt innerhalb von 3 Werktagen)
Nach Erhalt der 2D-/3D-Teiledaten sollte der Werkzeugingenieur proaktiv Probleme aufzeigen anstatt direkt mit der Bearbeitung zu beginnen:
Wichtige Punkte:
- Wandstärken-Gleichmäßigkeit
- Beispiel: Wände bei 2.0 mm kann empfohlen werden, auf ... zu erhöhen 2.5 mm um Einfallstellen und Verzug zu reduzieren.
- Angusslage und Kanalanordnung
- Vermeiden Sie, wann immer möglich, das Angießen direkt auf kosmetischen A-Oberflächen; erwägen Sie Unterflurangüsse, Tunnelangüsse oder Kantenangüsse in nicht-kosmetischen Bereichen.
- Entformungsschräge
- Sorgen Sie für ausreichende Entformungsschräge (≥ 1°) auf allen vertikalen Flächen, um Abrieb, Schleifspuren und Festkleben während des ... zu verhindern. Auswurf.
Ein formelles DFM / Bericht zur fertigungsgerechten Konstruktion fasst diese Punkte zusammen, mit Screenshots und vorgeschlagenen Änderungen, und muss vom Kunden bestätigt werden schriftlich.
2.2 Vorlage 2: Harz- / Materialbestätigungsblatt (Von beiden Parteien unterzeichnet und archiviert)
| Materialinformationen | Details | Anmerkungen |
|---|---|---|
| Marke / Güteklasse | CHIMEI ABS PA-757 | Allzweck-ABS mit hoher Schlagzähigkeit |
| Herkunft | Taiwan | Original COA / Materialzertifikat bereitgestellt |
| Umweltklassifizierung | RoHS 2.0-konform (10 reglementierte Stoffe, darunter 4 Schwermetalle) | Prüfbericht, ausgestellt innerhalb der letzten 6 Monate |
Dies Materialbestätigungsblatt von beiden Parteien unterzeichnet und als formeller Anhang zum Vertrag beigefügt wird.
Nach Unterzeichnung muss jede Harzänderung (z. B. „Herabstufung von importiertem ABS auf lokales ABS“) über ein(e) angefordert werden Änderungsantrag und hinsichtlich ihrer Auswirkungen auf Kosten und Teileleistung bewertet.
2.3 Vorlage 3: Checkliste für kritische Qualitätsmaße (CTQ)
| Maßposition | Nennmaß (mm) | Toleranz | Messgeräte | Anmerkungen / Funktion |
|---|---|---|---|---|
| Riegelhöhe | 8.5 | ±0.1 | KMG (kalibriert) | Beeinträchtigt die Montagefreiheit |
| Schraubenlochdurchmesser | 5.0 | ±0.05 | Grenzlehrdorn (Gut / Ausschuss) | Verhindert Schraubenlockerung / -ausriss |
Diese Checkliste definiert CTQ-Maße, Toleranzen und Messmethoden.
Beim T1-/T2-Formversuch muss der Lieferant Erstmusterprüfberichte (FAI) unter Bezugnahme auf diese Tabelle.
2.4 Vorlage 4: Checkliste zur Werkzeugabnahme (Von beiden Parteien bestätigt)
| Prüfpunkt | Quantitativer Standard | Werkzeug / Methode | Anmerkungen |
|---|---|---|---|
| Maßgenauigkeit von Kavität / Kern | ≤ ±0,02 mm | KMG (kalibriert) | Beeinträchtigt die Passform und Funktion der Montage |
| Oberflächenrauheit der Kavität | Ra ≤ 0,8 μm | Oberflächenrauheitsmessgerät | Wichtiger Indikator für Sichtteile |
| Führungsstift-/Buchsenspiel | ≤ 0,03 mm | Fühlerlehre | Beeinträchtigt das reibungslose Öffnen/Schließen der Form |
| Abdichtung des Kühlkreislaufs | 10 bar Druck, 30 Min. halten, keine Leckage | Druckprüfstand | Gewährleistet eine stabile und gleichmäßige Kühlung |
Dies wird zum Referenzdokument beim Formen-FAT (Factory Acceptance Test) und vor Werkzeugversand an den Kunden.
3. Acht unverzichtbare Positionen in Ihrem Werkzeugangebot – Spätere Streitigkeiten vermeiden
A gut strukturiertes Werkzeugangebot ist die zentrale Waffe gegen versteckte Fallstricke.
Die Standard-Angebotsvorlage von WorldboundGroup umfasst mindestens die folgenden Kostenpositionen:
| Kostenposition | Inbegriffener Leistungsumfang | Hinweise (zur Vermeidung von Streitigkeiten) |
|---|---|---|
| Konstruktion / Entwicklung | DFM-Überprüfung, grundlegende Moldflow-Analyse (ein Durchlauf) | Jede Designänderung des Kunden erfordert eine formelle/n Änderungsantrag (ECR) unter Angabe des Änderungsinhalts und der Auswirkungsbewertung (zusätzliche Ingenieurstunden/Kosten). Wirksam nach Unterzeichnung durch beide Parteien, werden Konstruktionsstunden zum vereinbarten Ingenieur-Tarifblatt.< für jede Ingenieursstufe (Junior/Senior)/td> |
| Formstahl & Formgrundplatte | S50C-Formgrundplatte + H13-Formnest / -Kern (Optionen: Inland oder Import) | Materialzertifikate und Härteprüfberichte werden bereitgestellt (z. B. HRC 48–52). |
| Bearbeitung | CNC-Bearbeitung, Funkenerosion (EDM), Drahterosion (Wire-Cut EDM), Anpassung | Spezielle Beschichtungen oder Oberflächenbehandlungen (z.B. Vernickelung, PVD) werden separat angeboten. |
| Formenversuch | 2–3 Runden T0/T1-Bemusterungen (inkl. Harz, Arbeitszeit, Maschinenzeit) | Zusätzliche Versuche über die vereinbarte Anzahl hinaus werden auf Basis des tatsächlichen Harzverbrauchs + Arbeitskosten + Maschinenstundensatz berechnet. |
| Vorserie / Kleinserienbemusterung | 50–100 Stk. Muster (inkl. Verpackung) | Wird zur Validierung der Prozessstabilität in der Massenproduktion verwendet. Wenn die Fehlerrate während des Pilotlaufs ≥ 5% beträgt, ist die Nacharbeit kostenlos. |
| Formenlebensdauer | Garantierte Lebensdauer: 500.000 Schuss | Geliefert mit einem Formenwartungshandbuch; WorldboundGroup bietet zwei kostenlose präventive Wartungen innerhalb der ersten 3 Monate an (inkl. Reinigung und Schmierung der Führungssäulen). |
| Logistik | Lieferung ab Werk zum vom Kunden benannten Ort (Landfracht) | Zusätzliche Frachtkosten fallen für abgelegene Regionen an, abhängig vom Angebot des Spediteurs. |
Sie können diese Vorlage als Checkliste bei der Bewertung eines Werkzeugangebots – wenn mehrere dieser Punkte fehlen, sollten Sie das Angebot als hohes Risiko.
Zusammenfassung: 3 praktische Schritte, um Probleme mit Spritzgusswerkzeugen zu vermeiden
Bei der Auswahl eines Spritzgussformenbauers und Spritzgusspartners, beachten Sie diese Punkte drei Kernprinzipien beachten Sie:
- Den Lieferanten verifizieren
- Fordern Sie immer die/den Gewerbeschein + Werksvideoführung + aktuelle Projektbeispiele um reine Handelsvertreter als Lieferanten auszuschließen.
- Standards festlegen, bevor der Stahl bearbeitet wird
- Verwenden Sie Zeichnungsfreigabeformulare (umfassend DFM-Überprüfung, Material, CTQ-Maße und Formabnahmekriterien), um alle technischen Details schriftlich festzuhalten.
- Prüfen Sie das Angebot detailliert
- Mindestens prüfen acht Kostenpositionen (Formversuche, Werkzeuglebensdauer, Vorserienproduktion usw.) und lehnen Sie vage oder pauschale Angebote wie „Form: XX USD“ ab.
Wenn Sie dies tun, vermeiden Sie bereits die meisten typischen Fallstricke bei der kundenspezifischen Kunststoffwerkzeugherstellung und dem Spritzguss.
FAQ – Häufig gestellte Fragen zur Spritzgussformenherstellung und zum Spritzgießen
F1: Welche Abnahmekriterien gelten für ein neues Spritzgusswerkzeug?
A: WorldboundGroup verwendet die/den Formabnahme-Checkliste als Hauptreferenz. Zu den Schlüsselkriterien gehören:
- Maßtoleranz von Kavität / Kern ≤ ±0,02 mm
- Oberflächenrauheit der Kavität Ra ≤ 0,8 μm für Sichtbereiche
- Führungsstift-/Buchsenspiel ≤ 0,03 mm
- Musterausbeute der ersten Werkzeugerprobung (T1/T2) ≥ 95% basierend auf den vereinbarten CTQ-Abmessungen und Erscheinungsbildstandards
F2: Wie werden Konstruktionsänderungen (Designanpassungen) berechnet?
A: Jede Änderung muss durch eine formelle/n Änderungsantrag (ECR):
- Der ECR beschreibt die Änderung klar, und das Ingenieurteam bewertet sie Auswirkungen auf Lieferzeit und Kosten (z.B. zusätzliche Bearbeitung, neue Elektroden, neue Kavitätseinsätze).
- Beide Parteien unterzeichnen zur Bestätigung vor der Umsetzung.
- Die Konstruktionszeit wird berechnet nach Ingenieurstufe (Junior / Senior) und die tatsächlich aufgewendeten Stunden, gemäß einer vorab vereinbarten Ingenieur-Tarifblatt.
F3: Ist ein Vorserienlauf in Kleinserie vor der Serienproduktion wirklich notwendig?
A: Ja –es wird dringend empfohlen. Rund 80% von Problemen in der Massenproduktion (Maßabweichung, kosmetische Mängel, Verzug, Kurzschüsse usw.) können bei der/dem ... entdeckt werden Pilotlaufphase, wodurch große Mengen an Ausschuss vermieden werden.
WorldboundGroup bietet in der Regel an 50–100 Stk. Pilotläufe, einschließlich:
- Harz
- Verpackung
- 100% Prüfbericht für CTQ-Maße und wichtige optische Kriterien
Dies ermöglicht beiden Seiten, Prozessparameter und Qualitätskontrolle vor der Hochlaufphase feinabzustimmen.
Anhang: Erläuterungen wichtiger Spritzgussbegriffe in einfacher Sprache
| Fachbegriff (Branche) | Verständliche Erläuterung | Beispielszenario |
|---|---|---|
| Formgrundplatte | Der „Formrahmen“ des Spritzgießwerkzeugs, der die Kavität, den Kern und alle funktionalen Komponenten aufnimmt | Wenn sich der Formgrundkörper verformt, kann die Trennlinie nicht richtig schließen, und die Teileabmessungen werden abweichen. |
| Kavität / Kern | Die Kavität und der Kern, die das Kunststoffteil tatsächlich bilden | Eine schlechte Politur der Kavitätenoberfläche führt zu einer rauen Bauteiloberfläche. |
| Formenversuch (T0/T1) | Die ersten Probespritzteile einer neuen Form zur Validierung von Design und Prozess | Wenn bei T0 ein unvollständiger Formteil (Kurzschuss) auftritt, müssen die Anschnittgröße oder das Prozessfenster angepasst werden. |
| 8D-Bericht | 8D-Report zur Problemlösung bei Qualitätsproblemen | Wenn die Fehlerrate die vereinbarte Grenze überschreitet, wird ein 8D-Report verwendet, um die Grundursache zu ermitteln und Korrekturmaßnahmen zu definieren. |
| Moldflow-Analyse | CAE-Simulation von Schmelzfluss, Nachdruck, Kühlung und Verzug im Werkzeug | Moldflow kann potenzielle Bindenähte, Lufteinschlüsse und ungleichmäßige Füllung vor der Stahlbearbeitung. |
Sie können diesen Artikel als Checkliste und Rahmenwerk bei der Zusammenarbeit mit jedem Spritzgussformenbauer. Wenn ein Lieferant keine Dokumentation und Standards auf diesem Niveau bereitstellen kann, ist er wahrscheinlich noch nicht bereit, anspruchsvolle Spritzguss-Projekte zu übernehmen.