
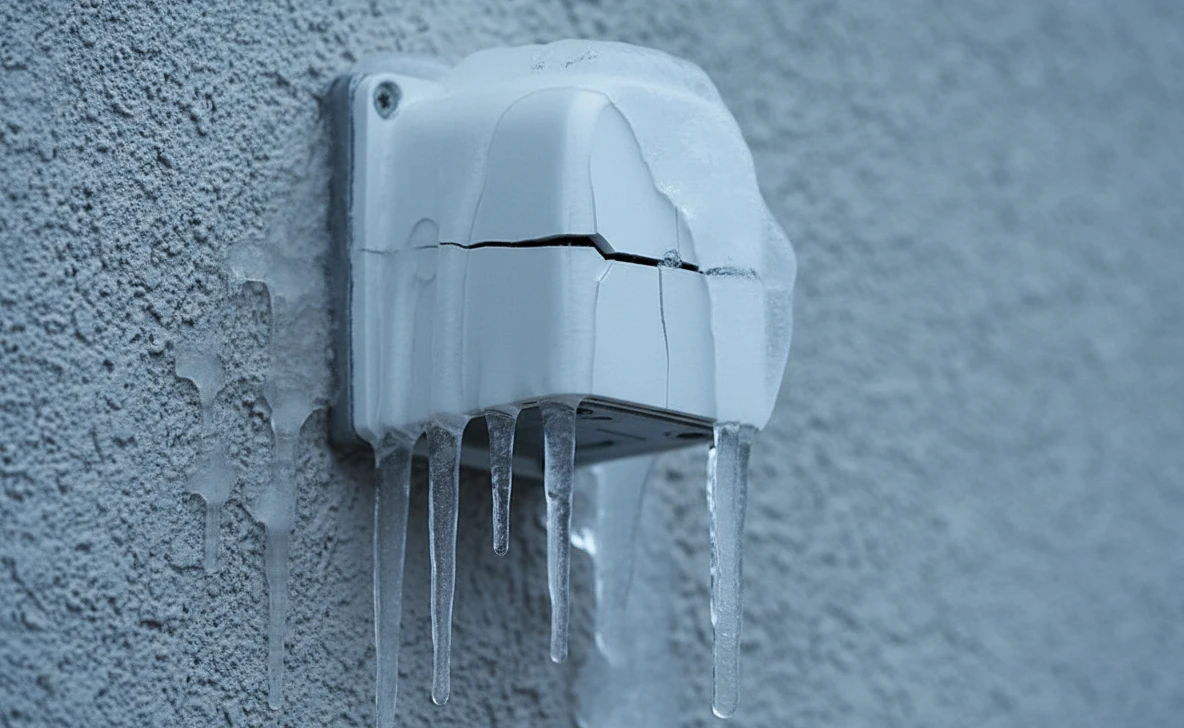
¿Qué causa el agrietamiento a baja temperatura en las carcasas de vigilancia exterior moldeadas por inyección?
Existen principalmente 3 causas comunes:
- Problemas de material:El ABS en sí mismo tiene una resistencia insuficiente a bajas temperaturas y se vuelve quebradizo a bajas temperaturas; si el material tiene una temperatura de transición vítrea relativamente alta o una tenacidad insuficiente, también es propenso a agrietarse. Las sugerencias comunes en las discusiones son cambiar a PC/ABS o aplicar una modificación para aumentar la tenacidad o con elastómeros. Sin embargo, la clave es completar una verificación suficiente de antemano, como probar la resistencia al frío a -20°C según las normas internacionales y exigir al proveedor que proporcione un informe de certificación de terceros. De lo contrario, por muy bueno que sea el material seleccionado, será inútil.
- Problemas de proceso:Un control inadecuado de la temperatura, presión, presión de mantenimiento y enfriamiento en el moldeo por inyección puede causar un exceso de tensiones residuales internas en la carcasa; un diseño irrazonable del canal de enfriamiento del molde también puede provocar una contracción desigual. También es necesario monitorear de cerca la transparencia de los datos del proveedor y calibrar regularmente los parámetros del equipo; de lo contrario, es especialmente probable que se produzcan grietas durante las pruebas a baja temperatura.
- Problemas de diseño:Las transiciones irregulares del espesor de la pared y las esquinas afiladas o agudas crean fácilmente concentración de tensiones; algunos casos también mencionan que no realizar un recocido adecuado después del moldeo por inyección puede aumentar aún más el riesgo de agrietamiento a baja temperatura.
¿Cómo confirmar la resistencia a bajas temperaturas del material antes del moldeo por inyección?
| Punto de confirmación previo a la inyección | Método |
|---|---|
| Verificar la documentación primero | Solicitar al proveedor de material que proporcione la TDS y el informe de baja temperatura de terceros, y especificar claramente la marca y el grado. |
| Muestras pequeñas antes de la apertura del molde | Realizar primero pruebas de pequeña muestra para verificar si las propiedades físicas son consistentes con la TDS. |
| Resistencia crítica a bajas temperaturas. | Realizar pruebas DSC para la Tg según la norma de referencia, y luego llevar a cabo pruebas de impacto a baja temperatura / temperatura de fragilidad según la norma. |
| Normas de referencia. | ASTM D746, GB/T 5470, ISO 179-1, ASTM D256, IEC 60068-2-1 |
| Evitar controversias. | Conservar muestras selladas, realizar verificación de molde piloto y validación de lotes pequeños, y establecer los indicadores y estándares en el acuerdo. |
¿Cómo probar la resistencia a bajas temperaturas de las carcasas de vigilancia exterior moldeadas por inyección?
El enfoque de las pruebas de producto terminado es determinar si la pieza se volverá frágil, se agrietará o mantendrá su estabilidad dimensional después del enfriamiento. Los métodos comunes son los siguientes:
- Prueba de impacto a baja temperatura:Consulte la norma ASTM D256 para la prueba de impacto Izod para evaluar el riesgo de agrietamiento frágil a baja temperatura en carcasas de seguridad (la norma original mide principalmente la resistencia al impacto, y las pruebas a baja temperatura requieren una cámara de enfriamiento adicional).
- Cámara de baja temperatura / prueba de choque térmico:Consulte la norma GB/T 2423.1, coloque la carcasa de seguridad en una cámara de baja temperatura o cámara de prueba de choque térmico, y observe el agrietamiento, la deformación y la estabilidad dimensional.
- Prueba de tracción / flexión a baja temperatura:Consulte las normas ISO 527-2, ASTM D638 e ISO 178 para verificar los cambios en la resistencia a la tracción, el alargamiento a la rotura y la resistencia a la flexión.
- Cribado interno simple:A -30°C, se puede utilizar hielo seco + alcohol para la simulación, seguido de una flexión o impacto manual para determinar si se produce agrietamiento frágil (solo para cribado preliminar, no sustituye las pruebas estándar). Preste atención a la seguridad.
¿Qué cláusulas deben definirse claramente en un contrato para carcasas de vigilancia exterior personalizadas, moldeadas por inyección y resistentes a bajas temperaturas?
| Cláusula | Contenido que debe figurar claramente en el contrato |
|---|---|
| Rendimiento a bajas temperaturas | El límite inferior de temperatura debe especificarse explícitamente como -30°C o -40°C, y deben acordarse los elementos de prueba, las condiciones de prueba y los criterios de aceptación. No basta con indicar simplemente 'resistente a bajas temperaturas'. |
| Aceptación de muestra sellada | La primera pieza deberá ser confirmada y aprobada por ambas partes y sellada como muestra, la cual servirá de base de referencia para la posterior producción en masa, entrega y resolución de disputas. |
| Especificación del material | El grado del material, el número de certificación y si se permiten materiales sustitutos deben figurar claramente. Cualquier cambio requiere confirmación por escrito. |
| Moldeo de prueba y mantenimiento | El número de tiradas de prueba, los materiales utilizados para el moldeo de prueba, las responsabilidades de mantenimiento del molde y las condiciones que activan la reparación gratuita del molde durante el período de garantía deben acordarse de antemano. |
| Responsabilidad de compensación | Si el agrietamiento, los rasguños o las pérdidas en el moldeo de prueba son causados por problemas de diseño o procesamiento del molde, el proveedor asumirá la responsabilidad; el proceso de compensación, la proporción y el límite máximo deben estipularse por escrito de antemano. |
¿Cómo debe determinarse la responsabilidad en disputas de calidad sobre la apertura de moldes y el moldeo por inyección de carcasas resistentes a bajas temperaturas?
En caso de un problema, evite la precipitación y las discusiones iniciales. Determine primero la responsabilidad y revise la cadena de pruebas:
- Primero revise el contrato / acuerdo técnico:si la temperatura mínima de servicio, los estándares de prueba y el método de aceptación están claramente especificados.
- Luego revise el material:si se acordó el grado y si se requería un informe de verificación a baja temperatura para el material (como una certificación de terceros). Si el proveedor cambió el material sin autorización, añadió material reciclado o falsificó la verificación, la responsabilidad principal recae en el proveedor.
- Luego, inspeccione el molde y el proceso:Siga la secuencia de 'primero el molde, luego el proceso'; los defectos del molde son responsabilidad del molde, mientras que la configuración incorrecta de los parámetros es responsabilidad del moldeo por inyección.
- Finalmente, someta a una prueba de terceros:Utilice el informe como base para negociar compensaciones, retrabajos o refabricaciones.
Si está evaluando unFabricante de Moldeo por InyecciónoProveedor de Moldeo por InyecciónPara este tipo de carcasa, la cuestión central sigue siendo si la verificación de materiales a baja temperatura, el diseño del molde y el control del proceso pueden definirse claramente de antemano.





