
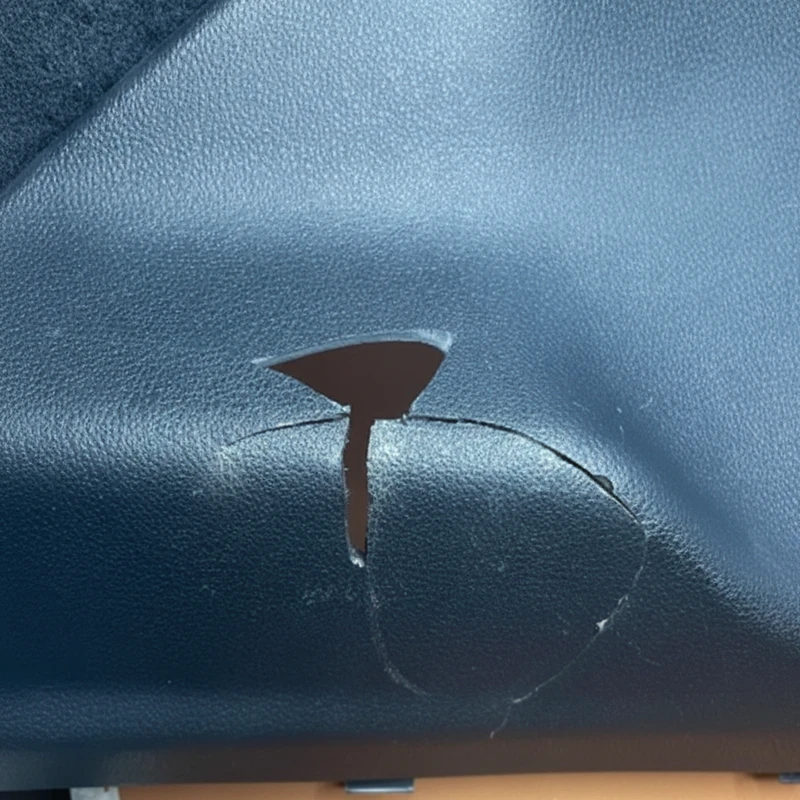
في الشهر الماضي، تعاملنا مع حالة نموذجية: كانت الأجزاء الداخلية لسيارة أحد العملاء تتشقق بشكل متكرر تحت درجات حرارة الشتاء المنخفضة (-15 درجة مئوية)، بمعدل إرجاع يصل إلى 15%. عند الفك، وجدنا أنهم استخدموا بولي بروبيلين قياسيًا بدلاً من بولي بروبيلين معدل للصدمات. افتقرت المادة نفسها إلى قوة تأثير كافية في درجات الحرارة المنخفضة، ولم يعوض القالب الانكماش العالي للبولي بروبيلين، مما أدى إلى تركز الإجهاد والتشقق أثناء التجميع.
هذه ليست حالة معزولة - نحن نواجه العديد منمصبوب بالحقنعيوب (علامات الانكماش، خطوط اللحام، انحرافات الأبعاد)، وكلها تقريبًا تعود إلى مشكلتين أساسيتين:اختيار المواد الخاطئ وتصميم القالب غير المتوافق مع خصائص المواد. على سبيل المثال، أساء أحد العملاء ذات مرة استخدام ABS بدلاً من PP، مما أدى إلى انخفاض بنسبة 40% في قوة الجزء — وهو تفاعل تسلسلي كلاسيكي ناتج عن "عدم تطابق المواد والقالب".
الخطوة 1: اختيار المادة المناسبة
إذا كانت المادة خاطئة، فحتى أدق عملية تكون عديمة الجدوى. لقد رأينا عملاء يستخدمون ABS لأجزاء عالية الحرارة (التي تتطلب في الواقع PA66) والبولي إيثيلين العادي للمنتجات الطبية (التي يجب أن تستخدم البولي إيثيلين الطبي). والنتيجة هي إما ضعف الأداء أو مضاعفة التكاليف.
لماذا يُعد اختيار المواد أمرًا بالغ الأهمية
تحدد المعلمات الأساسية مثل انكماش البلاستيك، الانسيابية، مقاومة درجة الحرارة، والخصائص الميكانيكية بشكل مباشر ما إذا كان المنتج يلبي متطلبات الاستخدام. على سبيل المثال، يتميز البولي بروبيلين (PP) بانسيابية جيدة ولكن بانكماش عالٍ (1.5–2.5%)، بينما يتميز الأكريلونيتريل بوتادين ستايرين (ABS) بقوة عالية ولكن بانسيابية ضعيفة. يمكن أن يؤدي اختيار المواد الخاطئ إلى:
- فشل الأداء(على سبيل المثال، تشقق في درجات الحرارة المنخفضة، تشوه في درجات الحرارة العالية)
- صعوبات العملية(ملء غير كامل، علامات حرق الهواء المحبوس)
- هدر التكاليف(سعر مادة مرتفع مستخدم في سيناريوهات خاطئة)
قالب اختيار المواد من خمس خطوات
نتبع دائمًا هذه المنهجية الداخلية لمساعدة العملاء على تخفيف المخاطر منذ البداية:
- تحديد المتطلبات:قائمة بالمؤشرات الأساسية للمنتج (نطاق درجة الحرارة، متطلبات الحمل، الوسائط البيئية، درجة المظهر)
- فحص المواد المرشحة:مطابقة المواد من مكتبة المواد بناءً على المتطلبات (مثل: الدرجة الطبية: ABS/PC؛ درجة الحرارة العالية: PA66/PPS)
- اختبار الأداء:اختبار المؤشرات الرئيسية (قوة التأثير، درجة حرارة التشوه الحراري، دورات درجات الحرارة العالية/المنخفضة إذا لزم الأمر)
- التحقق من النموذج الأولي:الطباعة ثلاثية الأبعاد أو الإنتاج التجريبي على دفعات صغيرة لمحاكاة سيناريوهات الاستخدام الفعلية
- تحسين التكلفة:إعطاء الأولوية للمواد الأكثر فعالية من حيث التكلفة مع تلبية متطلبات الأداء (مثل: استخدام HIPS بدلاً من ABS للأغطية غير الحاملة للأحمال)
الخطوة 2: تصميم القالب وفقًا لخصائص المادة
بعد اختيار المادة المناسبة، يجب أن "يتكيف القالب مع المادة". تختلف المواد بشكل كبير في خصائص الانكماش، الانسيابية، والتبلور. استخدام نفس معلمات القالب للبولي بروبيلين (PP) والأكريلونيتريل بوتادين ستايرين (ABS) سيؤدي حتماً إلى علامات غائرة شديدة في أحدهما وانحرافات في الأبعاد في الآخر.
نقاط الضبط الرئيسية (مع معايير محددة)
1. تعويض الانكماش: حساب أبعاد التجويف بدقة
تنكمش المواد البلاستيكية بعد التبريد، لذا يجب تكبير أبعاد تجويف القالب وفقًا لـ:أبعاد التجويف = أبعاد الجزء × (1 + معدل الانكماش). تُظهر البلاستيكات البلورية (مثل PP، PE) انكماشًا عاليًا وتتأثر بشدة بدرجة حرارة القالب (تزيد درجة حرارة القالب الأعلى من التبلور والانكماش). في المقابل، تُظهر البلاستيكات غير المتبلورة (مثل ABS، PC) انكماشًا أقل وأكثر استقرارًا.
- PP:انكماش 1.5–2.5%، يتم تكبير التجويف بمقدار 1.8% (القيمة المتوسطة)، يتم التحكم في درجة حرارة القالب عند 50–70 درجة مئوية لتقليل تقلب الانكماش
- ABS:انكماش 0.5–0.8%، يتم تكبير التجويف بمقدار 0.6%، درجة حرارة القالب 60–80 درجة مئوية لتحسين لمعان السطح
2. تصميم البوابة: مطابقة قابلية تدفق المادة
المواد عالية السيولة (مثل البولي بروبيلين، البولي إيثيلين) يمكن أن تستخدم بوابات أصغر (مثل بوابة دبوسية بقطر 3 مم). المواد منخفضة السيولة (مثل أكريلونيتريل بوتادين ستايرين، البولي كربونات) تتطلب بوابات أكبر (مثل بوابة مروحية بعرض 8 مم)؛ وإلا يحدث عدم اكتمال التعبئة أو فقدان مفرط للضغط. على سبيل المثال، يمكن أن تكون بوابات البولي بروبيلين صغيرة، ولكن يجب أن تتضمن تعبئة وتعويضًا للانكماش لتجنب علامات الانكماش. يتطلب أكريلونيتريل بوتادين ستايرين بوابات كبيرة ومتعددة لموازنة التعبئة وتقليل خطوط اللحام.
3. نظام التبريد: التحكم في التبلور والإجهاد الداخلي
- البلاستيك البلوري (البولي بروبيلين):يتطلب تبريدًا موحدًا لمنع الانكماش غير المتساوي الناتج عن فروق درجات الحرارة المحلية (المسافة الموصى بها لقنوات التبريد ≤50 مم)
- اللدائن غير المتبلورة (ABS):يتطلب تبريدًا سريعًا لتثبيت الشكل ومنع التشوه (قنوات التبريد قريبة من سطح التجويف، بمسافة 15-20 مم)
4. اختيار مادة القالب: التعديل وفقًا لتآكلية/تآكلية المادة
- مواد مقواة بالألياف الزجاجية(على سبيل المثال، PA66+30% ألياف زجاجية) تآكل التجويف؛ استخدم فولاذ S136 المقوى (صلابة HRC ≥50)
- PP/ABS القياسي:فولاذ 718H مسبق التصلب (HRC 30–35) يوازن بين التكلفة وعمر القالب
مثال على ABS:
- جانب المادة:اختيار ABS عالي السيولة (مثل: PA-757) لتحسين التعبئة
- جانب القالب:أضف فتحات تهوية (عمق 0.03 مم، عرض 5 مم) لمعالجة خطوط اللحام؛ ضع البوابات بعيدًا عن الأسطح المرئية
الخاتمة
لا يوجد طريق مختصر لإنتاج جودة عاليةالأجزاء المقولبة بالحقن: أولاً، اختر المادة بدقة، ثم قم بتخصيص القالب وفقًا لخصائص المادة. تحدد المادة "ما إذا كان يمكن تصنيعه"، ويحدد القالب "مدى جودة تصنيعه". يمنع الجمع بين الاثنين 90% من العيوب الشائعة من المصدر.
لقد تعامل فريق Worldboundgroup للمنتجات البلاستيكية مع أكثر من 3000 مجموعة قوالب. أعمق رؤيتنا هي:قولبة الحقن ليست مجرد "معالجة وفقًا للرسم"، بل هي "هندسة تعاونية للمواد والقالب".





