
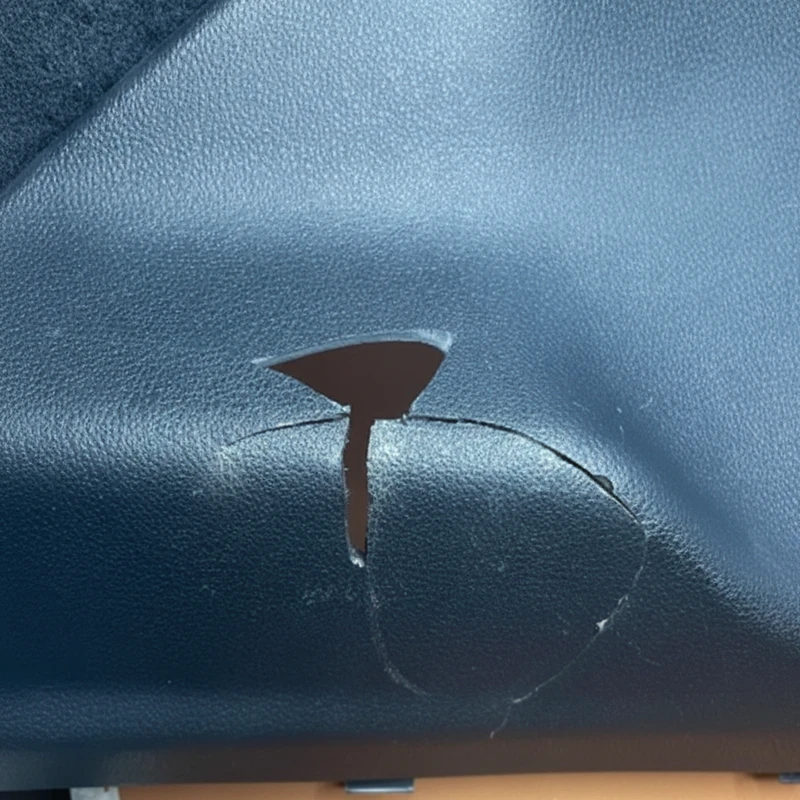
先月、当社は典型的なケースに対応しました。ある顧客の自動車内装部品が、冬の低温(-15℃)下で頻繁に亀裂を生じ、返品率が15%に達していました。分解調査の結果、耐衝撃性PPではなく標準PPが使用されていることが判明しました。材料自体が十分な低温衝撃強度を欠いており、金型がPPの高い収縮率を補償していなかったため、応力集中が発生し、組み立て時に亀裂が生じていました。
これは単なる一例ではありません。私たちは数多くの射出成形された不良(ヒケ、ウェルドライン、寸法不良など)のほとんどは、2つの根本的な問題に起因します。不適切な材料選定と材料特性に合わない金型設計例えば、ある顧客がABSをPPとして誤用した結果、部品強度が40%低下しました。これは「材料と金型の不一致」によって引き起こされた典型的な連鎖反応です。
ステップ1:適切な材料の選択
材料が間違っていれば、どんなに精密な工程も無意味です。当社は、高温部品にABS(実際にはPA66が必要)を使用したり、医療グレード製品に通常のPE(医療グレードPEを使用すべき)を使用したりする顧客を見てきました。その結果、性能不足に陥るか、コストが倍増するかのどちらかです。
材料選定が重要である理由
プラスチックの成形収縮、流動性、耐熱性、機械的特性などの主要なパラメータは、製品が使用要件を満たすかどうかを直接決定します。例えば、PPは良好な流動性を持つものの高い成形収縮率(1.5–2.5%)を示し、ABSは高強度ですが流動性が低いといった特徴があります。誤った材料選定は、以下の問題を引き起こす可能性があります。
- 性能不良(例:低温割れ、高温変形)
- 工程上の課題充填不足、エアトラップによる焼け跡
- コストの無駄不適切なシナリオでの高価な材料の使用
5ステップの材料選定テンプレート
私たちは常にこの内部ロジックに従い、お客様が最初からリスクを軽減できるよう支援しています:
- 要件の定義:製品の主要指標をリストアップ(温度範囲、荷重要件、使用環境、外観グレード)
- 材料候補のスクリーニング:要件(例:医療グレード:ABS/PC、高温対応:PA66/PPSなど)に基づいて、材料ライブラリから最適な材料を選定します。
- 性能試験:主要な指標をテスト(衝撃強度、熱変形温度、必要に応じて高温/低温サイクル)
- 試作検証:3Dプリントまたは小ロット試作で実際の使用シナリオをシミュレートする
- コスト最適化:性能要件を満たしつつ、より費用対効果の高い材料を優先する(例:非耐荷重ハウジングにはABSの代わりにHIPSを使用)
ステップ2:材料特性に応じた金型設計
適切な材料を選定した後、金型は「材料に合わせる」必要があります。異なる材料は、成形収縮、流動性、結晶化特性に大きな違いがあります。PPとABSに同じ金型パラメータを使用すると、一方には深刻なヒケが発生し、もう一方には寸法誤差が生じることは避けられません。
主要な調整点(具体的なパラメータ付き)
1. 収縮補償:キャビティ寸法を正確に計算する
プラスチックは冷却後に収縮するため、金型キャビティの寸法は以下に基づいて拡大する必要があります:キャビティ寸法 = 部品寸法 × (1 + 収縮率)結晶性プラスチック(例:PP、PE)は高い収縮率を示し、金型温度の影響を強く受けます(金型温度が高いほど結晶化度と収縮率が増加します)。対照的に、非晶性プラスチック(例:ABS、PC)は、より低く安定した収縮率を示します。
- PP:収縮率1.5~2.5%、キャビティは1.8%拡大(中央値)、収縮変動を低減するために金型温度を50~70℃に制御
- ABS:収縮率0.5~0.8%、キャビティは0.6%拡大、表面光沢を向上させるために金型温度60~80℃
2. ゲート設計:材料の流動性に合わせる
流動性の高い材料(PP、PE)は、より小さなゲート(例:ピンゲート直径3mm)を使用できます。流動性の低い材料(ABS、PC)は、より大きなゲート(例:幅8mmのファンゲート)が必要です。そうしないと、充填不足や過度な圧力損失が発生します。例えば、PPのゲートは小さくても構いませんが、ヒケを防ぐために保圧と収縮補償を含める必要があります。ABSは、充填バランスを取り、ウェルドラインを減らすために、大きく複数のゲートが必要です。
3. 冷却システム:結晶化と内部応力を制御する
- 結晶性プラスチック(PP):局所的な温度差による不均一な収縮を防ぐために均一な冷却が必要(推奨冷却チャネル間隔 ≤50mm)
- 非晶性プラスチック(ABS):形状を固定し反りを防ぐために急速冷却が必要(キャビティ表面に近い冷却チャネル、距離15~20mm)
4. 金型材料の選定:材料の摩耗性・腐食性に合わせて調整する
- ガラス繊維強化材料(例:PA66+30%ガラス繊維)がキャビティを摩耗させる;S136焼入れ鋼(HRC ≥50)を使用する
- 標準PP/ABS:718Hプリハードン鋼(HRC 30–35)は、コストと金型寿命のバランスが取れています
ABSの例:
- 材料側:充填性を向上させるために高流動性ABS(例:PA-757)を選択
- 金型側:ウェルドライン対策としてガス抜き溝(深さ0.03mm、幅5mm)を追加。ゲートは外観面から離して配置。
まとめ
高品質な製品を生産するのに近道はありません射出成形品まず、材料を正確に選定し、次にその材料の特性に合わせて金型をカスタマイズします。材料は「製造可能かどうか」を決定し、金型は「どれだけうまく製造できるか」を決定します。これらを組み合わせることで、一般的な欠陥の90%を根本から防ぐことができます。
Worldboundgroupプラスチック製品チームは3,000セット以上の金型を手掛けてきました。私たちの最も深い洞察は次のとおりです:射出成形は単に「図面通りに加工すること」ではなく、「材料と金型の共同エンジニアリング」です。





