
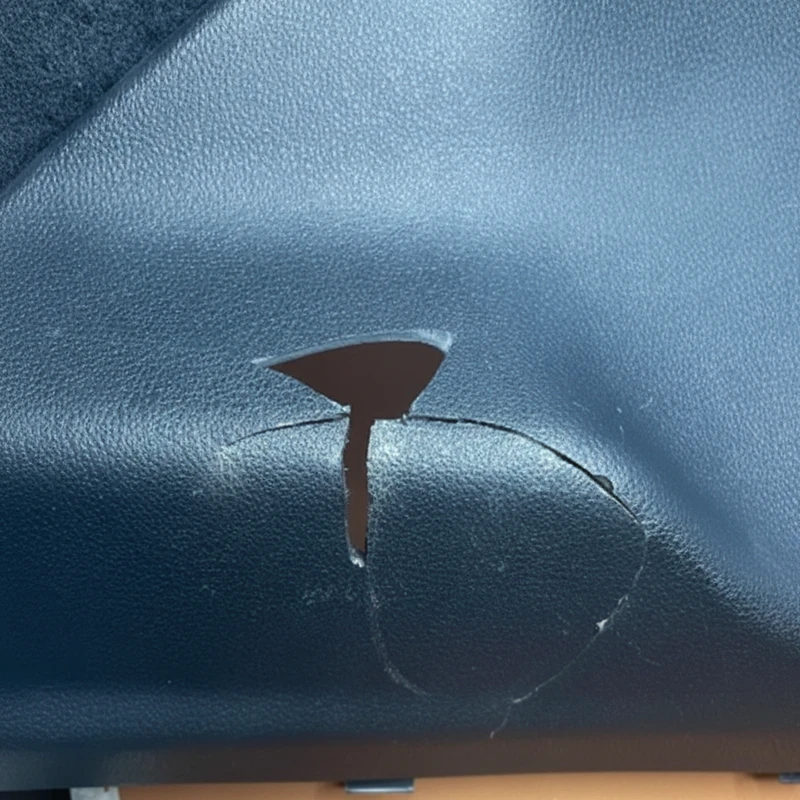
Le mois dernier, nous avons traité un cas typique : les pièces intérieures automobiles d'un client se fissuraient fréquemment à basses températures hivernales (-15℃), avec un taux de retour atteignant 15%. Lors du démontage, nous avons constaté qu'ils utilisaient du PP standard plutôt que du PP modifié choc. Le matériau lui-même manquait de résistance aux chocs à basse température suffisante, et le moule ne compensait pas le retrait élevé du PP, entraînant une concentration de contraintes et des fissures lors de l'assemblage.
Ce n'est pas un cas isolé — nous rencontrons de nombreuxmoulé par injectiondéfauts (retassures, lignes de soudure, écarts dimensionnels), et presque tous remontent à deux problèmes fondamentaux :Choix de matériau inapproprié et conception du moule inadaptée aux propriétés du matériau. Par exemple, un client a un jour utilisé à tort l'ABS à la place du PP, ce qui a entraîné une chute de 40% de la résistance de la pièce — une réaction en chaîne classique causée par une « inadéquation entre le matériau et le moule ».
Étape 1 : Choisir le bon matériau
Si le matériau est incorrect, même le processus le plus précis est vain. Nous avons vu des clients utiliser de l'ABS pour des pièces haute température (qui nécessitent en réalité du PA66) et du PE ordinaire pour des produits de qualité médicale (qui devraient utiliser du PE de qualité médicale). Le résultat est soit des performances insuffisantes, soit des coûts doublés.
Pourquoi la sélection des matériaux est-elle cruciale ?
Des paramètres clés tels que le retrait du plastique, la fluidité, la résistance à la température et les propriétés mécaniques déterminent directement si un produit répond à ses exigences d'utilisation. Par exemple, le PP a une bonne fluidité mais un retrait élevé (1,5–2,5%), et l'ABS a une résistance élevée mais une faible fluidité. Un mauvais choix de matériau peut entraîner :
- Défaillance de performance(par exemple, fissuration à basse température, déformation à haute température)
- Difficultés de processus(sous-remplissage, brûlures d'air)
- Gaspillage de coûts(prix élevé du matériau utilisé dans des scénarios inappropriés)
Modèle de sélection des matériaux en cinq étapes
Nous suivons toujours cette logique interne pour aider les clients à atténuer les risques dès le départ :
- Définir les exigences :Énumérer les indicateurs clés du produit (plage de température, exigences de charge, milieux environnementaux, qualité d'aspect)
- Sélection des matériaux candidats :Faire correspondre les matériaux de la bibliothèque de matériaux en fonction des exigences (par exemple, qualité médicale : ABS/PC ; haute température : PA66/PPS)
- Tests de performance :Tester les principaux indicateurs (résistance aux chocs, température de déformation sous charge, cycles de température haute/basse si nécessaire)
- Validation du prototype :Impression 3D ou production d'essai en petite série pour simuler des scénarios d'utilisation réels
- Optimisation des coûts :Privilégier des matériaux plus économiques tout en respectant les exigences de performance (par exemple, utiliser du HIPS au lieu de l'ABS pour les boîtiers non porteurs)
Étape 2 : Concevoir le moule en fonction des caractéristiques du matériau
Après avoir sélectionné le bon matériau, le moule doit « s'adapter au matériau ». Les différents matériaux présentent des différences significatives en termes de retrait, de fluidité et de caractéristiques de cristallisation. L'utilisation des mêmes paramètres de moule pour le PP et l'ABS entraînera inévitablement de graves retassures pour l'un et des écarts dimensionnels pour l'autre.
Points de réglage essentiels (avec paramètres spécifiques)
1. Compensation du retrait : Calculer précisément les dimensions de la cavité
Les plastiques se rétractent après refroidissement, les dimensions de la cavité du moule doivent donc être agrandies selon :dimension de la cavité = dimension de la pièce × (1 + taux de retrait). Les plastiques cristallins (par exemple, PP, PE) présentent un retrait élevé et sont fortement influencés par la température du moule (une température de moule plus élevée augmente la cristallinité et le retrait). En revanche, les plastiques amorphes (par exemple, ABS, PC) présentent un retrait plus faible et plus stable.
- PP:Retrait de 1,5–2,5%, empreinte agrandie de 1,8% (valeur médiane), température du moule contrôlée à 50–70℃ pour réduire les variations de retrait
- ABS :Retrait de 0,5–0,8%, empreinte agrandie de 0,6%, température du moule de 60–80℃ pour améliorer le brillant de surface
2. Conception du seuil d'injection : Adapter à la fluidité du matériau
Les matériaux à haute fluidité (PP, PE) peuvent utiliser des seuils d'injection plus petits (par exemple, un seuil ponctuel de 3 mm de diamètre). Les matériaux à faible fluidité (ABS, PC) nécessitent des seuils d'injection plus grands (par exemple, un seuil en éventail d'une largeur de 8 mm) ; sinon, un remplissage incomplet ou une perte de pression excessive se produit. Par exemple, les seuils d'injection pour le PP peuvent être petits, mais ils doivent inclure un maintien en pression et une compensation du retrait pour éviter les retassures. L'ABS nécessite des seuils d'injection grands et multiples pour équilibrer le remplissage et réduire les lignes de soudure.
3. Système de refroidissement : Contrôler la cristallisation et les contraintes internes
- Plastiques cristallins (PP) :Nécessite un refroidissement uniforme pour éviter le retrait inégal dû aux différences de température locales (espacement recommandé des canaux de refroidissement ≤50mm)
- Plastiques amorphes (ABS) :Nécessite un refroidissement rapide pour stabiliser la forme et éviter le gauchissement (canaux de refroidissement proches de la surface de la cavité, distance 15-20mm)
4. Sélection du matériau du moule : Ajuster en fonction de l'abrasivité/corrosivité du matériau
- Matériaux renforcés de fibres de verre(par exemple, fibre de verre PA66+30%) usent la cavité ; utiliser de l'acier trempé S136 (HRC ≥50)
- PP/ABS standard :L'acier pré-trempé 718H (HRC 30–35) offre un bon compromis entre le coût et la durée de vie du moule
Exemple pour l'ABS :
- Côté matériau :Sélectionner de l'ABS à haute fluidité (par exemple, PA-757) pour améliorer le remplissage
- Côté moule :Ajouter des évents (profondeur 0,03 mm, largeur 5 mm) pour corriger les lignes de soudure ; positionner les points d'injection loin des surfaces visibles
Conclusion
Il n'y a pas de raccourci vers la haute qualitépièces injectées: premièrement, sélectionner précisément le matériau, puis personnaliser le moule en fonction des caractéristiques du matériau. Le matériau détermine « la faisabilité », et le moule détermine « la qualité de la réalisation ». La combinaison des deux peut prévenir 90% des défauts courants à la source.
L'équipe de Worldboundgroup Produits Plastiques a géré plus de 3 000 jeux de moules. Notre constat le plus profond est :L'injection plastique n'est pas seulement un « traitement selon le dessin », mais une « co-ingénierie du matériau et du moule ».





