
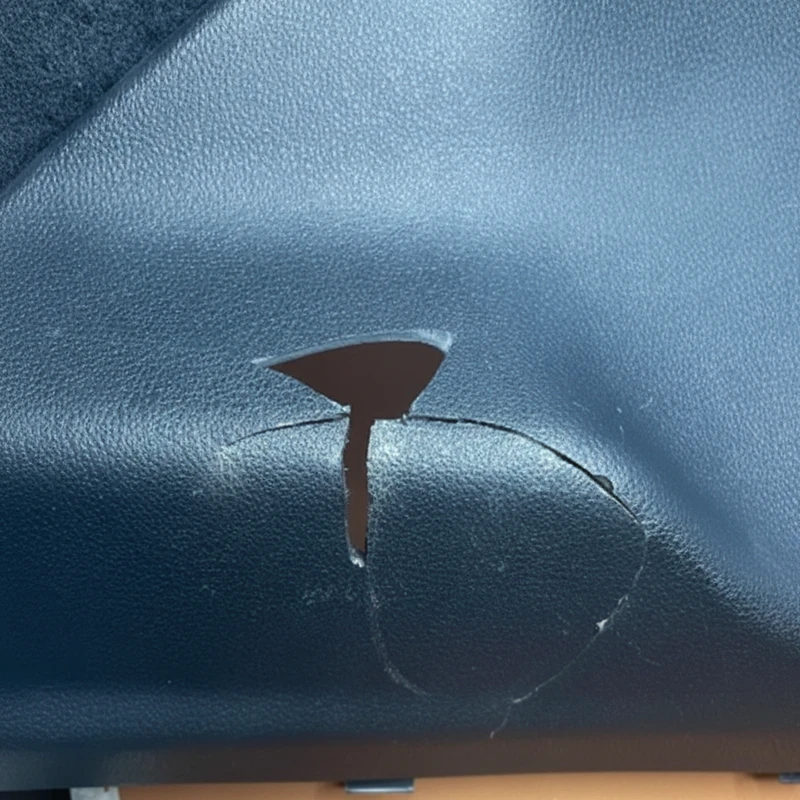
El mes pasado, gestionamos un caso típico: las piezas interiores de automoción de un cliente se agrietaban con frecuencia a bajas temperaturas invernales (-15℃), con una tasa de devolución tan alta como 15%. Al desmontarlas, descubrimos que utilizaban PP estándar en lugar de PP modificado al impacto. El material en sí carecía de suficiente resistencia al impacto a bajas temperaturas, y el molde no compensaba la alta contracción del PP, lo que provocaba concentración de tensiones y agrietamiento durante el montaje.
Este no es un caso aislado; nos encontramos con numerososdefectos de moldeo por inyeccióndefectos (rechupes, líneas de soldadura, desviaciones dimensionales), y casi todos se remontan a dos problemas fundamentales:selección incorrecta del material y un diseño de molde que no se ajusta a las propiedades del material. Por ejemplo, un cliente una vez utilizó ABS en lugar de PP, lo que resultó en una caída del 40% en la resistencia de la pieza, una reacción en cadena clásica causada por el «desajuste entre material y molde».
Paso 1: Elija el material adecuado
Si el material es incorrecto, incluso el proceso más preciso es inútil. Hemos visto clientes usar ABS para piezas de alta temperatura (que en realidad requieren PA66) y PE ordinario para productos de grado médico (que deberían usar PE de grado médico). El resultado es un rendimiento deficiente o costos duplicados.
Por qué la selección de materiales es fundamental
Parámetros clave como la contracción del plástico, la fluidez, la resistencia a la temperatura y las propiedades mecánicas determinan directamente si un producto cumple con sus requisitos de uso. Por ejemplo, el PP tiene buena fluidez pero alta contracción (1.5–2.5%), y el ABS tiene alta resistencia pero poca fluidez. Una selección incorrecta del material puede llevar a:
- Fallo de rendimiento(ej., agrietamiento a baja temperatura, deformación a alta temperatura)
- Dificultades en el proceso(llenado incompleto, marcas de quemadura por aire atrapado)
- Desperdicio de costos(alto precio del material utilizado en escenarios incorrectos)
Plantilla de selección de materiales en cinco pasos
Siempre seguimos esta lógica interna para ayudar a los clientes a mitigar los riesgos desde el principio:
- Definir requisitos:Enumerar los indicadores clave del producto (rango de temperatura, requisitos de carga, medios ambientales, grado de apariencia)
- Selección de materiales candidatos:Emparejar materiales de la biblioteca de materiales según los requisitos (ej., grado médico: ABS/PC; alta temperatura: PA66/PPS)
- Pruebas de rendimiento:Prueba de indicadores clave (resistencia al impacto, temperatura de distorsión térmica, ciclos de temperatura alta/baja si es necesario)
- Validación de prototipos:Impresión 3D o producción de prueba en lotes pequeños para simular escenarios de uso reales
- Optimización de costos:Priorizar materiales más rentables que cumplan con los requisitos de rendimiento (por ejemplo, usar HIPS en lugar de ABS para carcasas que no soporten carga)
Paso 2: Diseñe el molde según las características del material
Una vez seleccionado el material adecuado, el molde debe «adaptarse al material». Los diferentes materiales presentan diferencias significativas en cuanto a contracción, fluidez y características de cristalización. Utilizar los mismos parámetros de molde para PP y ABS dará lugar inevitablemente a graves marcas de rechupe en uno y a desviaciones dimensionales en el otro.
Puntos clave de ajuste (con parámetros específicos)
1. Compensación de la contracción: Calcular las dimensiones de la cavidad con precisión
Los plásticos se contraen después del enfriamiento, por lo que las dimensiones de la cavidad del molde deben ampliarse según:dimensión de la cavidad = dimensión de la pieza × (1 + tasa de contracción)Los plásticos cristalinos (por ejemplo, PP, PE) presentan una alta contracción y están fuertemente influenciados por la temperatura del molde (una temperatura del molde más alta aumenta la cristalinidad y la contracción). Por el contrario, los plásticos amorfos (por ejemplo, ABS, PC) presentan una contracción menor y más estable.
- PP:Contracción 1.5–2.5%, cavidad ampliada en 1.8% (valor medio), temperatura del molde controlada a 50–70℃ para reducir la fluctuación de la contracción
- ABS:Contracción 0.5–0.8%, cavidad ampliada en 0.6%, temperatura del molde 60–80℃ para mejorar el brillo de la superficie
2. Diseño de la entrada: Adaptar a la fluidez del material
Los materiales de alta fluidez (PP, PE) pueden usar compuertas más pequeñas (por ejemplo, compuerta de aguja de 3 mm de diámetro). Los materiales de baja fluidez (ABS, PC) requieren compuertas más grandes (por ejemplo, una compuerta tipo abanico con un ancho de 8 mm); de lo contrario, se produce un llenado incompleto o una pérdida de presión excesiva. Por ejemplo, las compuertas de PP pueden ser pequeñas, pero deben incluir compactación y compensación de contracción para evitar rechupes. El ABS requiere compuertas grandes y múltiples para equilibrar el llenado y reducir las líneas de soldadura.
3. Sistema de Enfriamiento: Control de la Cristalización y la Tensión Interna
- Plásticos cristalinos (PP):Requiere un enfriamiento uniforme para evitar la contracción desigual por diferencias de temperatura localizadas (espaciado recomendado de los canales de enfriamiento ≤50mm)
- Plásticos amorfos (ABS):Requiere un enfriamiento rápido para fijar la forma y evitar deformaciones (canales de enfriamiento cerca de la superficie de la cavidad, distancia 15–20mm)
4. Selección del Material del Molde: Ajustar Según la Abrasividad/Corrosividad del Material
- Materiales reforzados con fibra de vidrio(ej., PA66+30% fibra de vidrio) desgastan la cavidad; usar acero endurecido S136 (HRC ≥50)
- PP/ABS estándar:Acero pre-endurecido 718H (HRC 30–35) equilibra costo y vida útil del molde
Ejemplo para ABS:
- Lado del material:Seleccionar ABS de alto flujo (ej., PA-757) para mejorar el llenado
- Lado del molde:Añadir ranuras de ventilación (profundidad 0.03mm, ancho 5mm) para abordar las líneas de soldadura; posicionar las entradas lejos de las superficies visibles
Conclusión
No hay atajos para producir alta calidadcomponentes moldeados por inyección: primero, seleccionar con precisión el material, luego personalizar el molde según las características del material. El material determina «si se puede hacer», y el molde determina «qué tan bien se puede hacer». La combinación de ambos puede prevenir el 90% de los defectos comunes desde el origen.
El equipo de Productos Plásticos de Worldboundgroup ha gestionado más de 3.000 juegos de moldes. Nuestra visión más profunda es:el moldeo por inyección no es solo «procesar según el dibujo», sino una «co-ingeniería de material y molde».





