
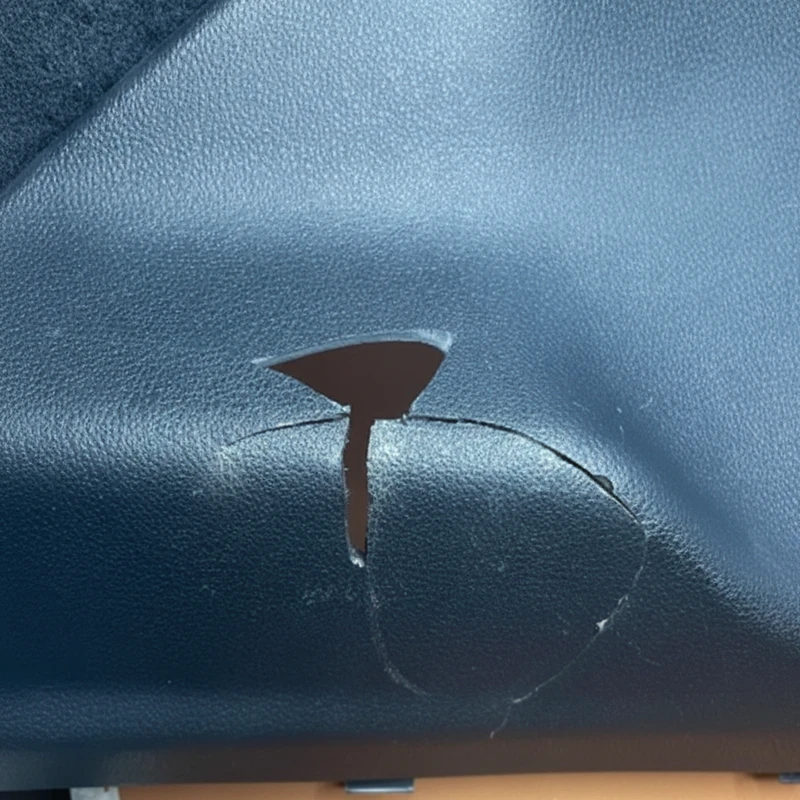
Tháng trước, chúng tôi đã xử lý một trường hợp điển hình: các bộ phận nội thất ô tô của một khách hàng thường xuyên bị nứt vỡ dưới nhiệt độ mùa đông thấp (-15℃), với tỷ lệ trả lại hàng cao tới 15%. Khi tháo rời, chúng tôi phát hiện họ đã sử dụng PP tiêu chuẩn thay vì PP biến tính chịu va đập. Bản thân vật liệu thiếu độ bền va đập ở nhiệt độ thấp cần thiết, và khuôn không bù trừ được độ co ngót cao của PP, dẫn đến tập trung ứng suất và nứt vỡ trong quá trình lắp ráp.
Đây không phải là trường hợp đơn lẻ – chúng tôi gặp phải rất nhiềuép phuncác khuyết tật (vết lõm, đường hàn, sai lệch kích thước), và hầu hết đều bắt nguồn từ hai vấn đề cốt lõi:lựa chọn vật liệu sai và thiết kế khuôn không phù hợp với đặc tính vật liệu. Ví dụ, một khách hàng đã từng sử dụng nhầm ABS thay cho PP, dẫn đến giảm 40% độ bền của chi tiết— một phản ứng dây chuyền điển hình do “sự không tương thích giữa vật liệu và khuôn” gây ra.
Bước 1: Chọn Vật Liệu Phù Hợp
Nếu vật liệu sai, ngay cả quy trình chính xác nhất cũng vô ích. Chúng tôi đã chứng kiến khách hàng sử dụng ABS cho các bộ phận chịu nhiệt độ cao (thực tế cần PA66) và PE thông thường cho các sản phẩm cấp y tế (thực tế nên dùng PE cấp y tế). Kết quả là hiệu suất kém hoặc chi phí tăng gấp đôi.
Tại sao việc lựa chọn vật liệu lại quan trọng
Các thông số cốt lõi như độ co ngót của nhựa, tính lưu động, khả năng chịu nhiệt và tính chất cơ học trực tiếp quyết định liệu sản phẩm có đáp ứng yêu cầu sử dụng hay không. Ví dụ, PP có tính lưu động tốt nhưng độ co ngót cao (1.5–2.5%), còn ABS có độ bền cao nhưng tính lưu động kém. Lựa chọn vật liệu sai có thể dẫn đến:
- Hỏng hóc về hiệu suất(ví dụ: nứt ở nhiệt độ thấp, biến dạng ở nhiệt độ cao)
- Khó khăn về quy trình(điền đầy không hoàn chỉnh, vết cháy do khí bị kẹt)
- Lãng phí chi phí(giá vật liệu cao được sử dụng trong các trường hợp không phù hợp)
Quy Trình Lựa Chọn Vật Liệu 5 Bước
Chúng tôi luôn tuân thủ logic nội bộ này để giúp khách hàng giảm thiểu rủi ro ngay từ đầu:
- Xác định yêu cầu:Liệt kê các chỉ số cốt lõi của sản phẩm (phạm vi nhiệt độ, yêu cầu tải trọng, môi trường sử dụng, cấp độ ngoại quan)
- Sàng lọc vật liệu tiềm năng:Đối chiếu vật liệu từ thư viện vật liệu dựa trên yêu cầu (ví dụ: cấp y tế: ABS/PC; nhiệt độ cao: PA66/PPS)
- Kiểm tra hiệu suất:Kiểm tra các chỉ số chính (độ bền va đập, nhiệt độ biến dạng do nhiệt, chu kỳ nhiệt độ cao/thấp nếu cần thiết)
- Xác thực nguyên mẫu:In 3D hoặc sản xuất thử nghiệm lô nhỏ để mô phỏng các kịch bản sử dụng thực tế
- Tối ưu hóa chi phí:Ưu tiên các vật liệu hiệu quả về chi phí hơn trong khi vẫn đáp ứng các yêu cầu về hiệu suất (ví dụ: sử dụng HIPS thay vì ABS cho các vỏ không chịu tải)
Bước 2: Thiết Kế Khuôn Theo Đặc Tính Vật Liệu
Sau khi chọn đúng vật liệu, khuôn phải “tuân theo vật liệu”. Các vật liệu khác nhau có sự khác biệt đáng kể về độ co ngót, tính lưu động và đặc tính kết tinh. Sử dụng cùng một thông số khuôn cho PP và ABS chắc chắn sẽ dẫn đến các vết lõm nghiêm trọng cho vật liệu này và sai lệch kích thước cho vật liệu kia.
Các Điểm Điều Chỉnh Chính (với Thông Số Cụ Thể)
1. Bù Co Ngót: Tính Toán Kích Thước Khoang Khuôn Chính Xác
Nhựa co lại sau khi làm nguội, vì vậy kích thước lòng khuôn phải được mở rộng theo công thức:kích thước lòng khuôn = kích thước chi tiết × (1 + tỷ lệ co rút)Nhựa kết tinh (ví dụ: PP, PE) có độ co rút cao và bị ảnh hưởng mạnh bởi nhiệt độ khuôn (nhiệt độ khuôn cao hơn làm tăng độ kết tinh và độ co rút). Ngược lại, nhựa vô định hình (ví dụ: ABS, PC) có độ co rút thấp hơn, ổn định hơn.
- PP:Độ co rút 1.5–2.5%, lòng khuôn được mở rộng 1.8% (giá trị trung bình), nhiệt độ khuôn được kiểm soát ở 50–70℃ để giảm biến động độ co rút
- ABS:Độ co rút 0.5–0.8%, lòng khuôn được mở rộng 0.6%, nhiệt độ khuôn 60–80℃ để cải thiện độ bóng bề mặt
2. Thiết kế cổng phun: Phù hợp với khả năng chảy của vật liệu
Vật liệu có độ chảy cao (PP, PE) có thể sử dụng cổng phun nhỏ hơn (ví dụ: đường kính cổng kim 3mm). Vật liệu có độ chảy thấp (ABS, PC) yêu cầu cổng phun lớn hơn (ví dụ: cổng phun hình quạt có chiều rộng 8mm); nếu không, sẽ xảy ra tình trạng điền đầy không hoàn chỉnh hoặc mất áp suất quá mức. Ví dụ, cổng phun cho PP có thể nhỏ, nhưng phải bao gồm nén và bù co rút để tránh vết lõm. ABS yêu cầu cổng phun lớn và nhiều cổng để cân bằng điền đầy và giảm đường hàn.
3. Hệ thống làm mát: Kiểm soát độ kết tinh và ứng suất nội
- Nhựa kết tinh (PP):Yêu cầu làm mát đồng đều để ngăn ngừa co rút không đều do chênh lệch nhiệt độ cục bộ (khoảng cách kênh làm mát khuyến nghị ≤50mm)
- Nhựa vô định hình (ABS):Yêu cầu làm mát nhanh để cố định hình dạng và ngăn ngừa cong vênh (kênh làm mát gần bề mặt lòng khuôn, khoảng cách 15–20mm)
4. Lựa chọn vật liệu khuôn: Điều chỉnh theo độ mài mòn/ăn mòn của vật liệu
- Vật liệu gia cường sợi thủy tinh(ví dụ: sợi thủy tinh PA66+30%) gây mài mòn khoang khuôn; sử dụng thép tôi cứng S136 (HRC ≥50)
- PP/ABS tiêu chuẩn:Thép 718H tiền tôi cứng (HRC 30–35) cân bằng giữa chi phí và tuổi thọ khuôn
Ví dụ về ABS:
- Về vật liệu:Chọn ABS có độ chảy cao (ví dụ: PA-757) để cải thiện khả năng điền đầy
- Về khuôn:Thêm rãnh thoát khí (độ sâu 0.03mm, rộng 5mm) để xử lý đường hàn; đặt cổng phun tránh xa các bề mặt dễ nhìn thấy
Kết luận
Không có lối tắt nào để sản xuất sản phẩm chất lượng caolinh kiện ép phun: trước tiên, chọn vật liệu chính xác, sau đó tùy chỉnh khuôn theo đặc tính của vật liệu. Vật liệu quyết định “liệu có thể sản xuất được hay không”, và khuôn quyết định “sản xuất tốt đến mức nào”. Kết hợp cả hai có thể ngăn chặn 90% các lỗi phổ biến ngay từ nguồn.
Đội ngũ Worldboundgroup Plastic Products đã xử lý hơn 3.000 bộ khuôn. Nhận định sâu sắc nhất của chúng tôi là:ép phun không chỉ là “gia công theo bản vẽ,” mà là “sự đồng kỹ thuật giữa vật liệu và khuôn.”





