縦型と横型の射出成形:どちらが製品に適しているか?
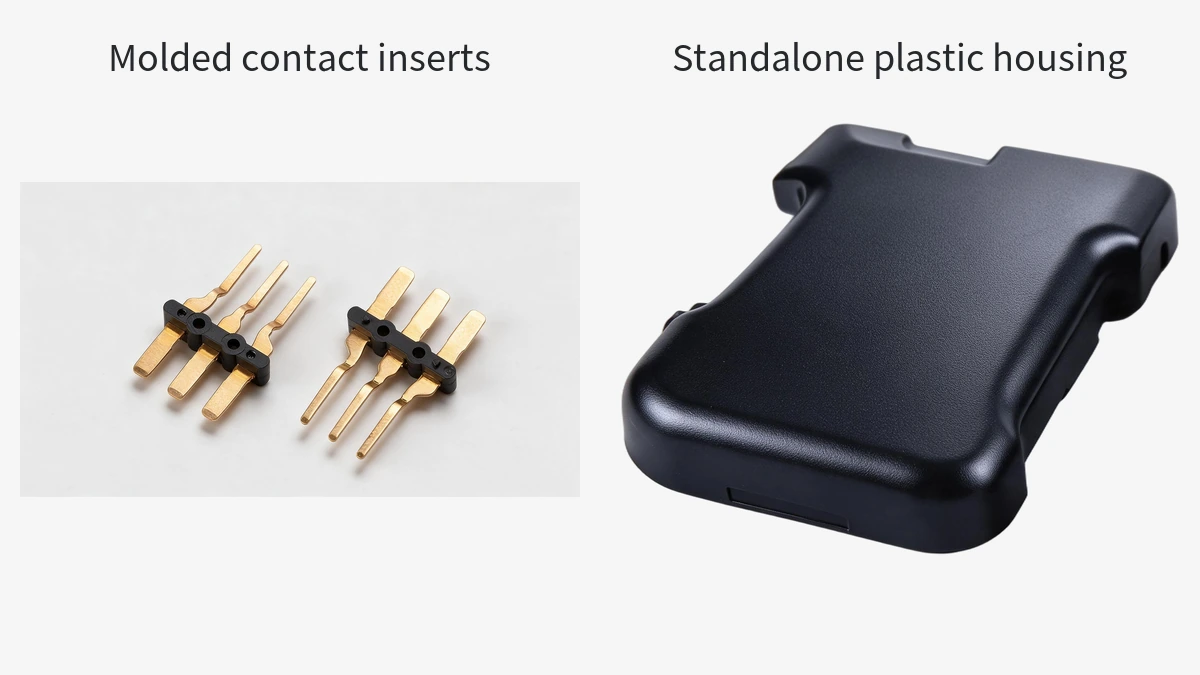
製造するのはプラスチック筐体ですか、それとも金属ピンを樹脂で一体成形したプラグですか。この2つの製品では、最初に検討する成形機が異なる場合があります。
Worldboundgroupは、製品開発、金型製作、射出成形までの製造工程を踏まえ、成形前の製品構成部品を確認し、縦型と従来の横型のどちらから検討すべきかを判断する方法を解説します。
縦型・横型射出成形機の基礎知識
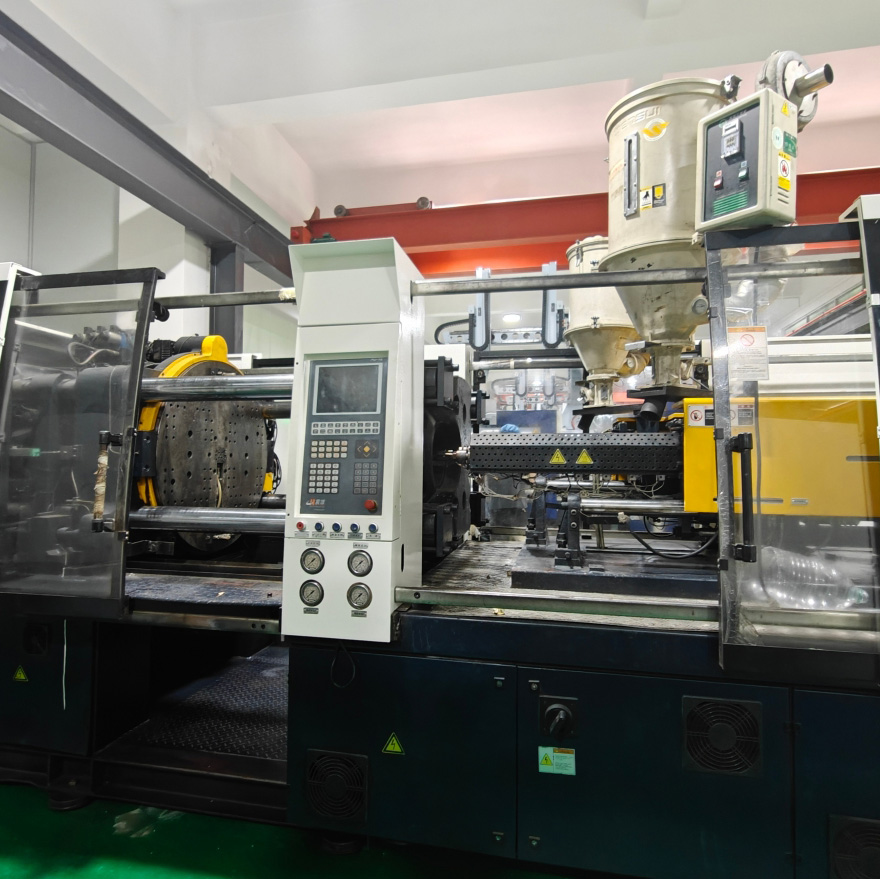
ここでいう「従来の射出成形機」とは、横型射出成形機で、工場で広く使われています。どちらのタイプも溶融樹脂を金型に射出し、固化後に製品を取り出します。最も見分けやすい違いは金型の開閉方向.
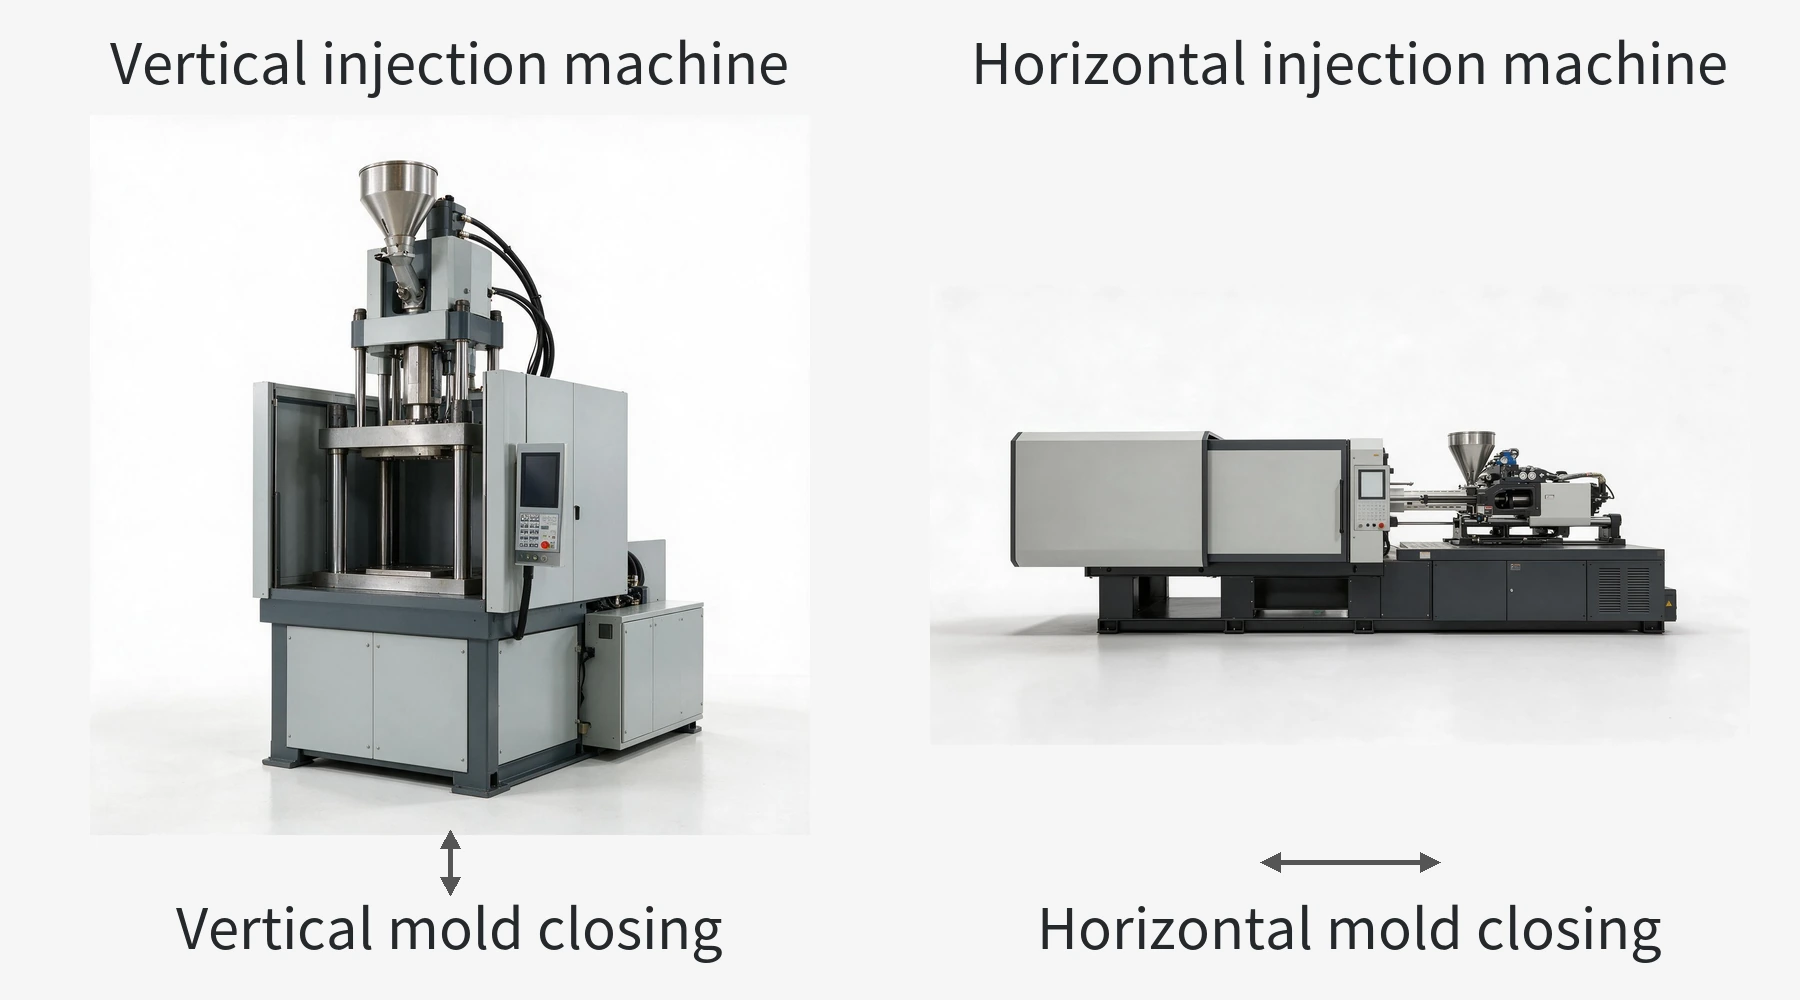
- 縦型:金型が上下方向に開閉します。型を閉じる前に、あらかじめ成形された部品を下型の所定位置にセットし、その周囲に樹脂を成形できます。
- 横型:金型が水平方向に開閉します。成形されたプラスチック部品は、突き出して落下させるか、ロボットで取り出せます。
成形機の種類は型締め装置で見分けてください。縦型成形機の中には射出装置を水平に配置したものもありますが、金型は垂直方向に閉じます。
縦型成形機では主にどのような製品を製造するか?
よくある例は、製品内で金属部品、ケーブル、その他の事前成形部品が先にあり、その一部の周囲に樹脂を成形します。金型に先に入れる部品を「インサート」と呼び、この工法を「インサート成形」と呼びます。
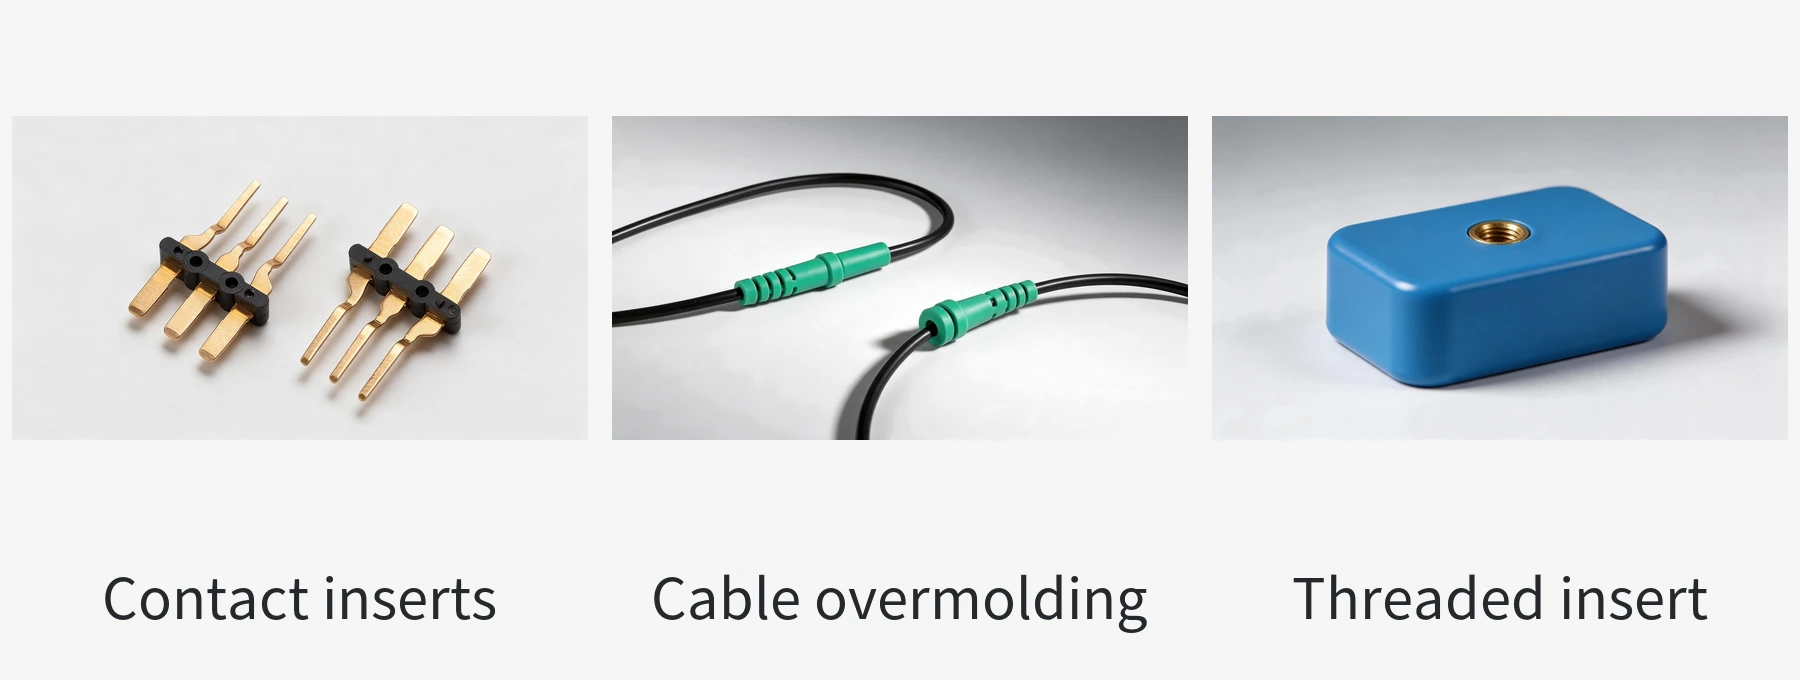
| 代表的な製品 | 最初に金型に入れるものは? | 樹脂を成形する箇所は? |
|---|---|---|
| プラグ用インサートとインサート成形された接点 | 金属製のプラグピンや接点 | 接点の一部の周囲に成形し、接点を保持・絶縁するプラスチック部分を形成 |
| ケーブルのオーバーモールドと成形ケーブルスリーブ | 前処理済みのケーブル | ケーブルの周囲に成形し、スリーブなどのプラスチック部分を形成 |
| ねじ付き金属インサートを備えたプラスチック部品 | ナットなどのめねじ付き金属インサート | インサートの周囲に成形し、締結用のねじ穴は使用できる状態で残す |
これらの製品では、各成形サイクルで部品のセット、位置決め、取り出しを行います。一般的な縦型の配置では、上向きの下型の所定位置にインサートを置きます。下型がインサートを支え、型を閉じるまで重力が位置の保持を助けます。ただし、金型の位置決め機構による固定は必要で、重力だけでは不十分です。
縦型成形機も、回転テーブル、スライドテーブル、ロボットを利用して連続生産できます。手作業や少量生産に限られるわけではありません。
横型成形機では主にどのような製品を製造するか?
この成形工程で製造するものが単体の射出成形部品、各サイクルの前に他の部品をセットする必要がない、通常は横型成形機を最初に検討します。
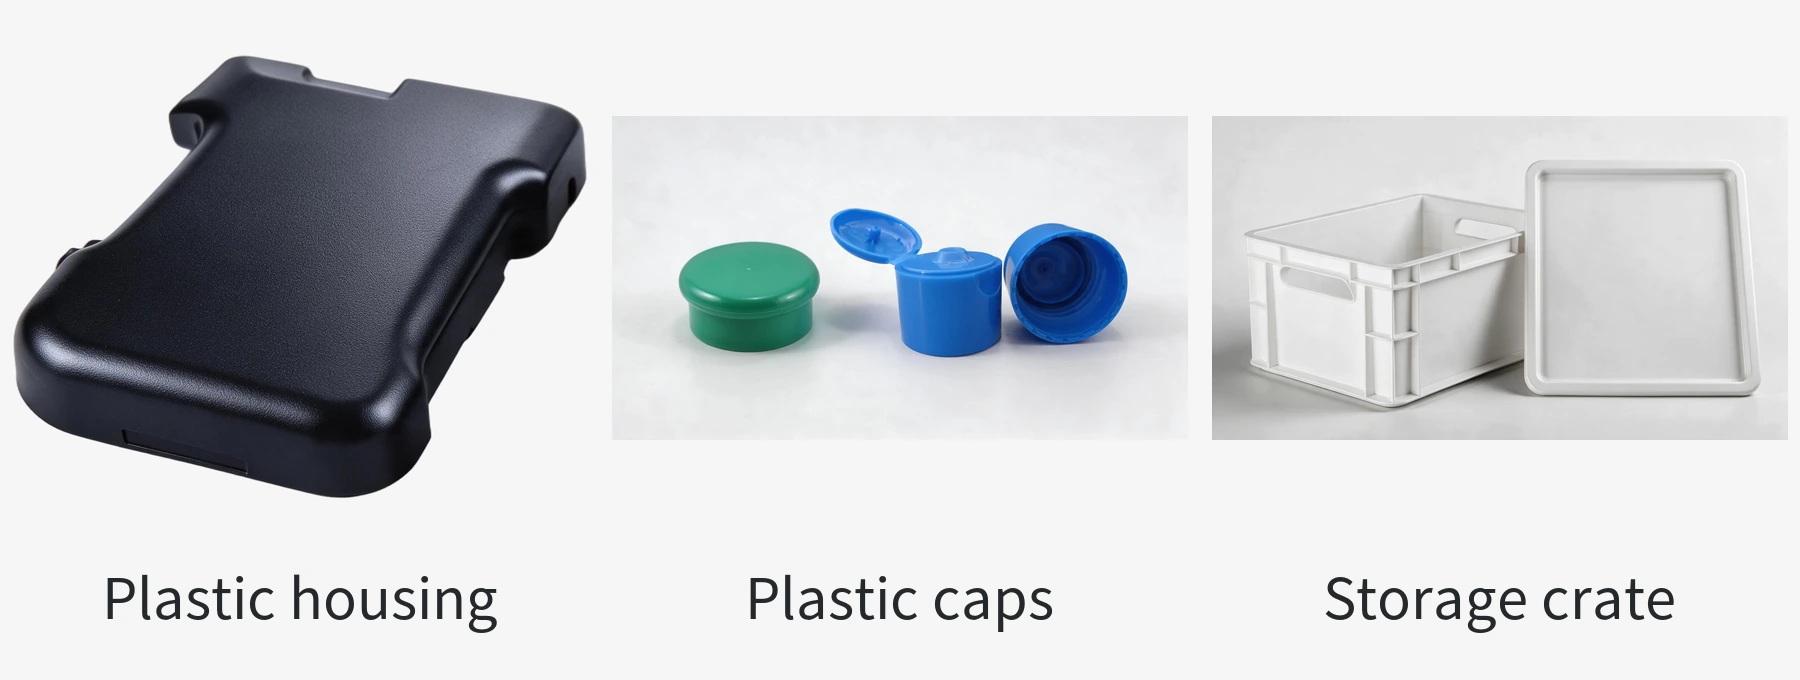
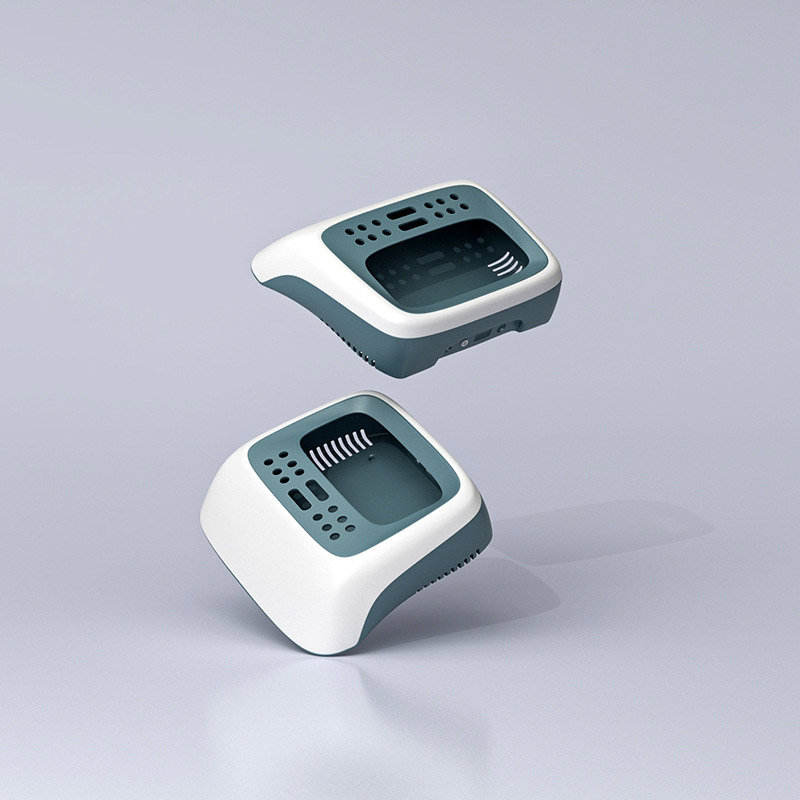
- 電子機器・家電の筐体:リモコンケース、機器の上下筐体、小型家電の筐体。
- プラスチックキャップ:ねじ式キャップやスナップ式キャップなどの単体部品。
- 日用品のプラスチック製品:収納ボックスやトレーなどの射出成形製品。
これらの製品では、主に成形と取り出しを繰り返します。横型の配置では、自動突き出し、ロボット、搬送装置を組み合わせやすくなります。
区別のポイントはプラスチック部品そのもの。家電内部の回路基板や筐体に取り付けられたねじがあるからといって、それらが射出成形時に金型に入れられたとは限りません。
製品に適しているのはどちらのタイプ?
次の点を確認してください:樹脂を射出する前に、金型内に他の部品をセットする必要がありますか?
| 製品の製造方法 | 最初に検討 | 理由 |
|---|---|---|
| 成形前にインサートをセットせず、筐体やキャップなどの単体のプラスチック部品を製造する | 横型 | 連続成形と成形品の自動取り出しが重点 |
| 各サイクルで接点、電線の端部、ナットなどをセットし、その周囲に樹脂を成形する | 縦型 | インサートをセットしやすく、確実に保持でき、取り出しやすくすることが重点 |
| 既存の硬質プラスチック部品の上に、別の樹脂層を成形する(オーバーモールド) | 両方のタイプを比較 | 硬質部品をどのように保持し、次の成形位置へ移すかを検討してください |
| インサートのセットが必要で、治具やロボットによって既に確実な位置決め・保持ができる | 両方のタイプを比較 | 横型成形機も使用できる場合があります。部品のセット、位置決め、取り出しの仕組み全体を比較してください |
金属部品を加えるタイミングを明確にしてください:ナットを金型に入れ、その周囲に樹脂を成形するのがインサート成形です。プラスチック筐体の成形後にナットを取り付けたり、ねじを締め込んだりする作業は、インサート成形ではありません。その場合、筐体を単体のプラスチック部品として評価し、横型成形機から検討できます。
「最初に検討する」は「唯一の選択肢」を意味しません。適切な金型の位置決め機構と自動化設備があれば、横型成形機でもインサート成形ができ、縦型成形機でも一部の筐体を製造できます。製品名、大きさ、生産数量だけでは、縦型と横型のどちらを使うべきかは判断できません。
該当する状況を確認したら、具体的な成形機に金型を取り付けられるか、部品のセットや取り出しが円滑に行えるか、射出容量と型締め力が十分かを確認してください。これらの確認により、縦型か横型かという初期の選択を、製品に適した生産体制へと具体化できます。