Injection verticale ou horizontale : quelle solution convient à votre produit ?
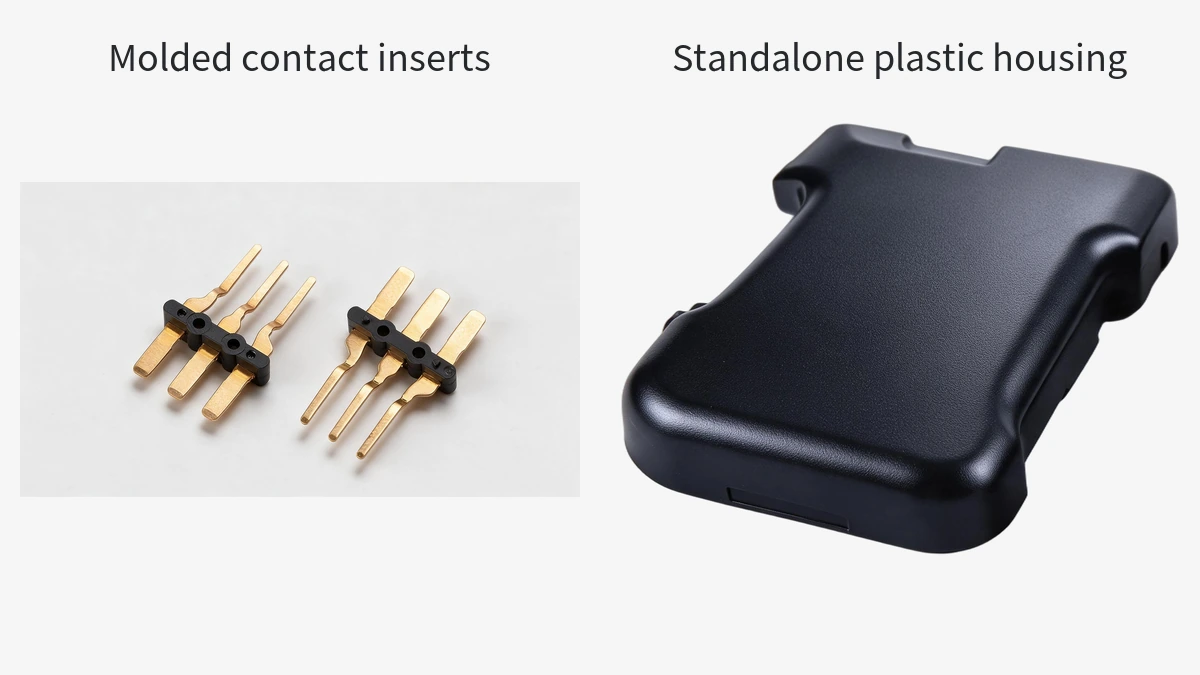
Fabriquez-vous un boîtier plastique ou une fiche dont les broches métalliques sont prises dans le plastique lors du moulage ? La presse à envisager en premier peut différer selon ces deux produits.
En s’appuyant sur les étapes de fabrication, du développement produit et de la réalisation du moule jusqu’à l’injection, Worldboundgroup explique comment examiner les composants présents avant le moulage pour décider s’il faut d’abord envisager une presse verticale ou une presse horizontale classique.
Comprendre les presses à injecter verticales et horizontales
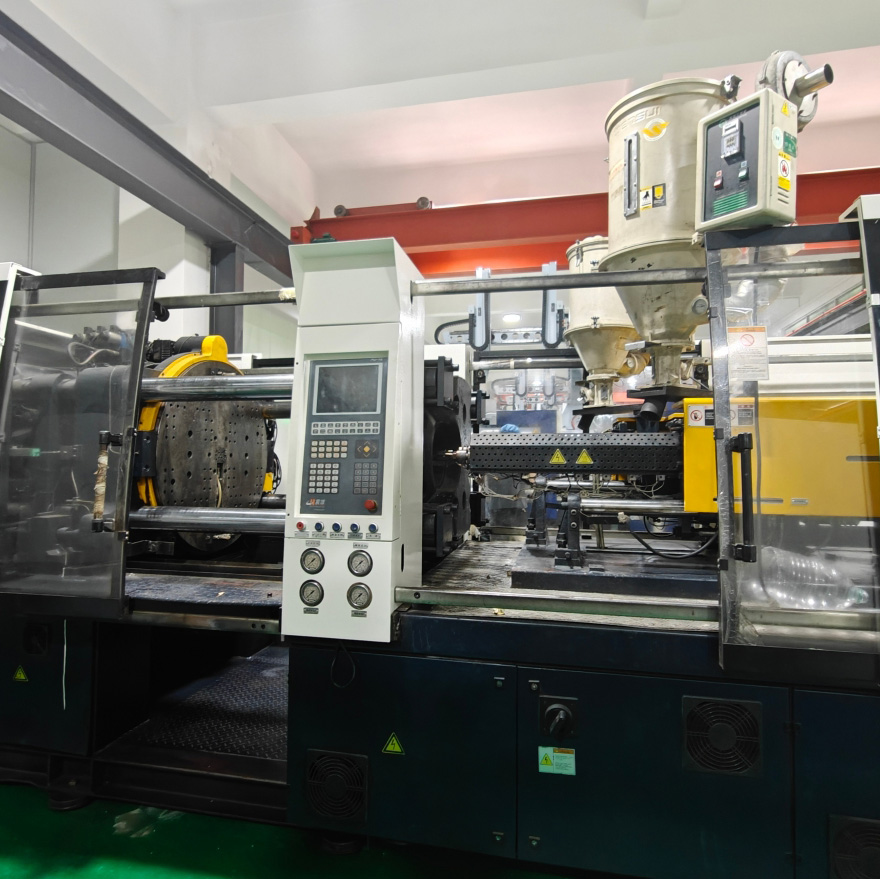
Ici, une « presse à injecter classique » désigne la presse à injecter horizontale couramment utilisée dans les usines. Les deux types injectent du plastique fondu dans un moule, puis libèrent le produit une fois solidifié. La différence la plus facile à reconnaître est le sens d’ouverture et de fermeture du moule.
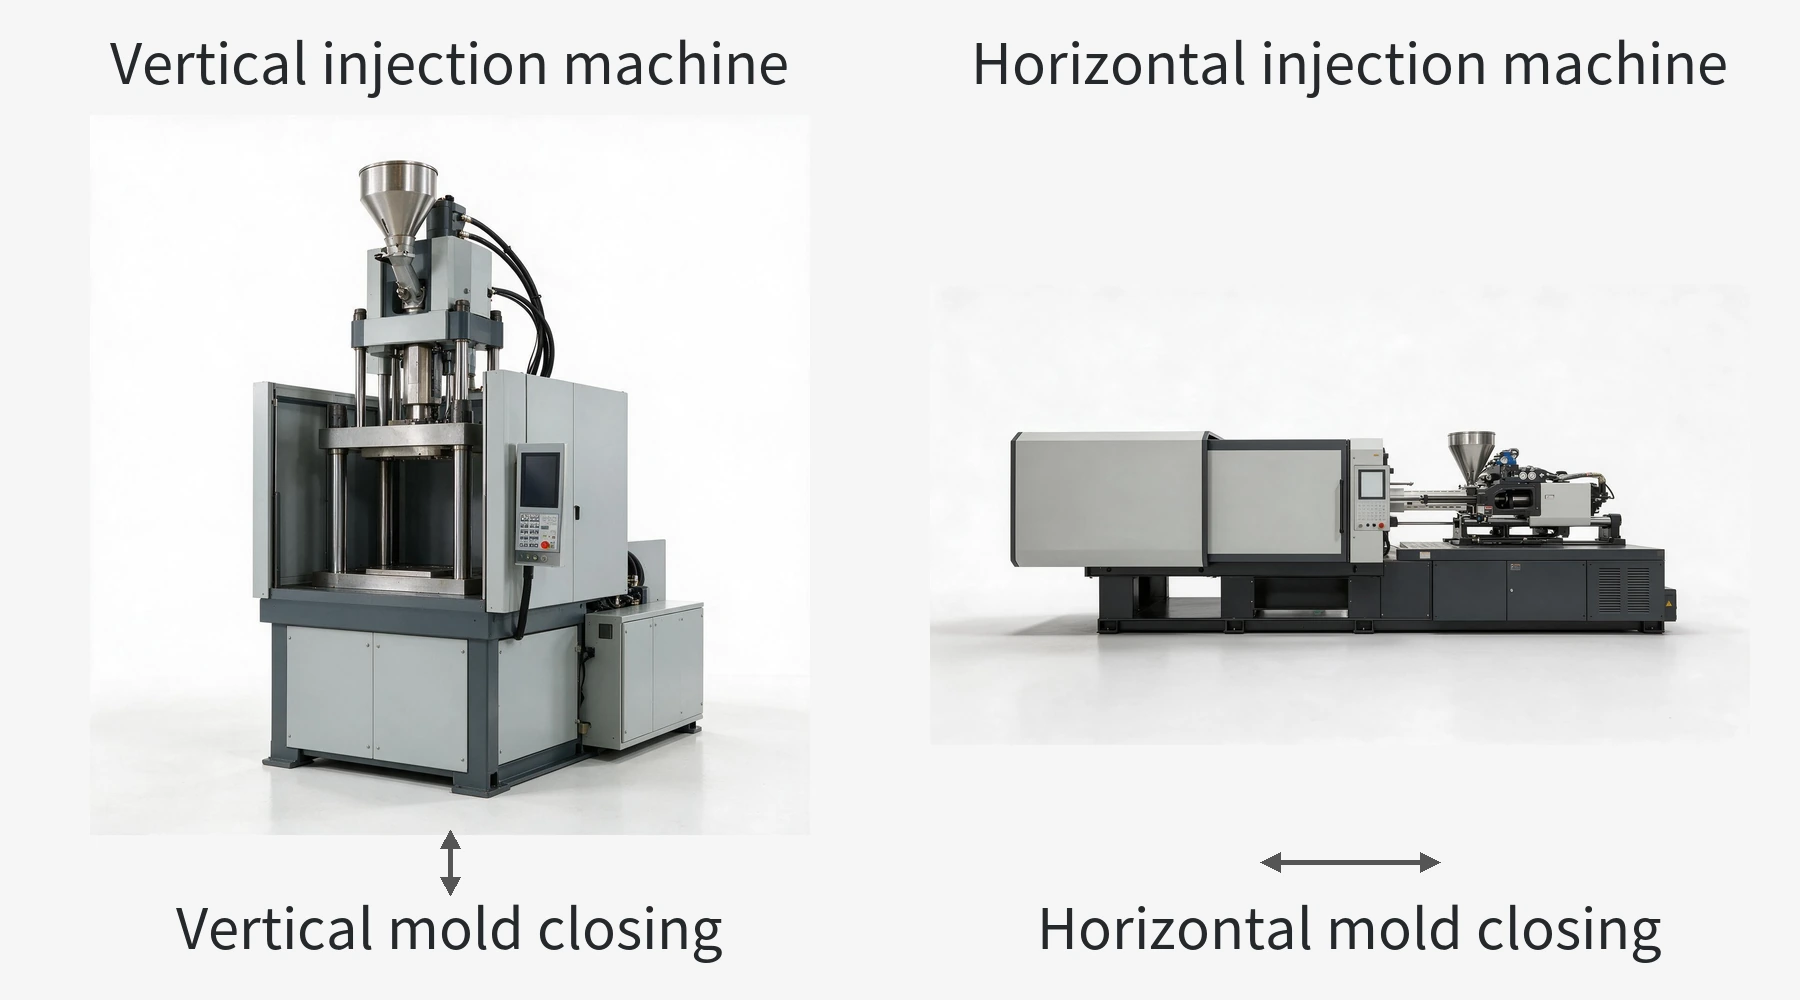
- Verticale : le moule s’ouvre et se ferme de haut en bas. Un composant préformé peut être placé dans son logement de positionnement dans la partie inférieure du moule avant la fermeture, puis le plastique est moulé autour.
- Horizontale : le moule s’ouvre et se ferme horizontalement. La pièce plastique moulée peut être éjectée et tomber hors du moule, ou être retirée par un robot.
Identifiez la presse d’après son unité de fermeture. Certaines presses verticales possèdent une unité d’injection horizontale, mais leur moule se ferme toujours verticalement.
Quels produits fabrique-t-on couramment sur des presses verticales ?
Il s’agit couramment de produits pour lesquels une pièce métallique, un câble ou un autre composant préformé est présent au départ, puis le plastique est moulé autour d’une partie de ce composant. Le composant placé en premier dans le moule est appelé « insert », et le procédé « moulage avec insert ».
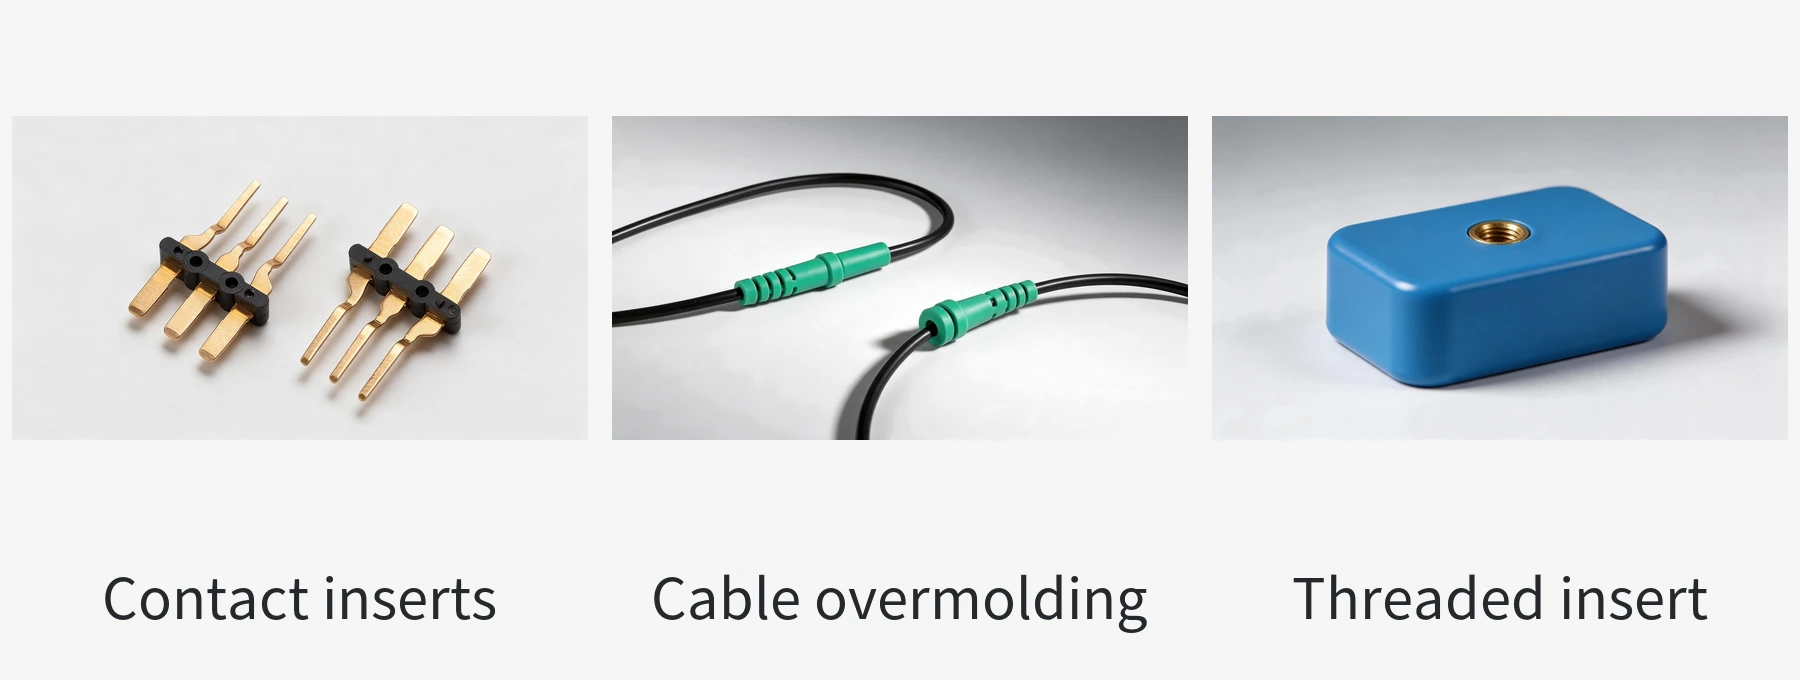
| Produits courants | Que place-t-on d’abord dans le moule ? | Où le plastique est-il moulé ? |
|---|---|---|
| Inserts de fiches et contacts surmoulés | Broches ou contacts métalliques de fiches | Autour d’une partie des contacts, pour former la section plastique qui les maintient et les isole |
| Surmoulages de câbles et manchons de câble moulés | Câbles préparés | Autour des câbles, pour former des sections plastiques telles que des manchons |
| Pièces plastiques avec inserts métalliques filetés | Inserts métalliques à taraudage intérieur, tels que des écrous | Autour des inserts, en laissant les trous taraudés accessibles pour la fixation |
Chaque cycle de moulage de ces produits comprend le chargement, le positionnement et le déchargement. Dans une configuration verticale courante, l’insert est placé dans un logement de positionnement de la partie inférieure du moule, orientée vers le haut. Cette partie le soutient et la gravité l’aide à rester en place avant la fermeture. Les éléments de positionnement du moule doivent néanmoins immobiliser l’insert : la gravité seule ne suffit pas.
Les presses verticales peuvent aussi utiliser des plateaux rotatifs, des tables coulissantes et des robots pour une production continue. Elles ne se limitent pas au travail manuel en petites séries.
Quels produits fabrique-t-on couramment sur des presses horizontales ?
Si cette étape de moulage produit des pièces indépendantes Pièces moulées par injection, sans autres composants à charger avant chaque cycle, une presse horizontale est généralement la première option à envisager.
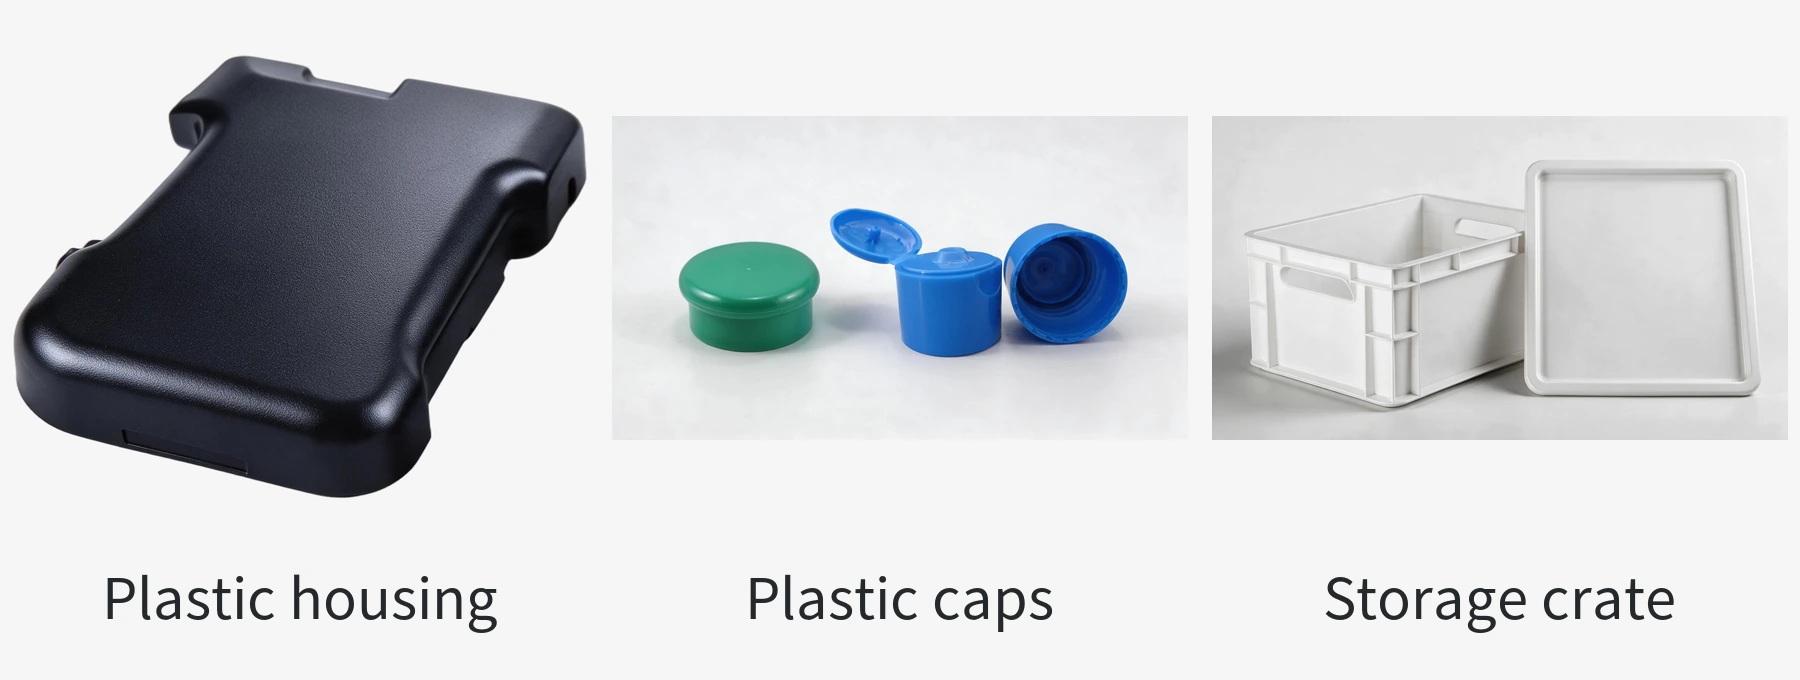
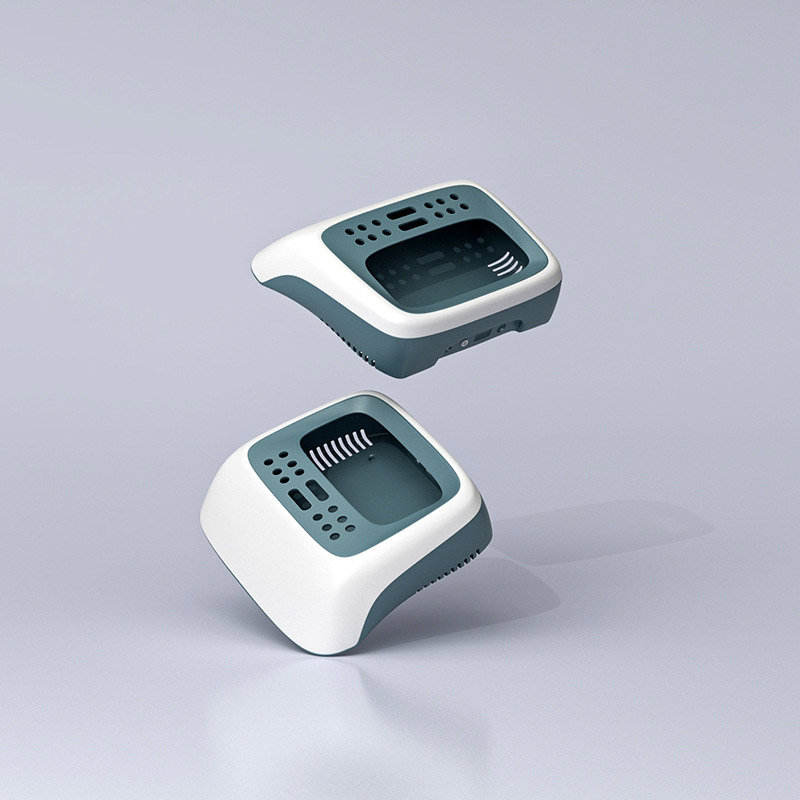
- Boîtiers pour l’électronique et l’électroménager : boîtiers de télécommandes, demi-coques supérieures et inférieures d’équipements et boîtiers de petit électroménager.
- Bouchons plastiques : pièces indépendantes telles que des bouchons à vis et à encliquetage.
- Produits plastiques du quotidien : produits moulés par injection tels que des boîtes de rangement et des plateaux.
Ces produits nécessitent principalement de répéter le moulage et l’extraction des pièces. Une configuration horizontale facilite l’intégration de l’éjection automatique, des robots et des équipements de convoyage.
La distinction porte sur la pièce plastique elle-même. La présence d’un circuit imprimé dans un appareil ou de vis fixées à son boîtier ne signifie pas que ces composants étaient placés dans le moule pendant l’injection.
Quelle configuration convient à votre produit ?
Posez-vous la question : Faut-il placer d’autres composants dans le moule avant d’injecter le plastique ?
| Mode de fabrication de votre produit | À envisager en premier | Pourquoi |
|---|---|---|
| Vous fabriquez des pièces plastiques indépendantes, comme des boîtiers ou des bouchons, sans charger d’inserts avant le moulage | Horizontale | La priorité est le moulage continu et l’extraction automatique des pièces |
| Vous chargez des contacts, des extrémités de fils ou des écrous à chaque cycle, puis moulez le plastique autour | Verticale | La priorité est de faciliter le chargement, le maintien sûr et le déchargement des inserts |
| Vous moulez une autre couche de plastique sur une pièce plastique rigide existante (surmoulage) | Comparer les deux types | Étudiez le maintien de la pièce rigide et son transfert vers la position de moulage suivante |
| Vous devez charger des inserts, et un dispositif ou un robot peut déjà les positionner et les maintenir de manière fiable | Comparer les deux types | Une presse horizontale peut aussi convenir ; comparez l’ensemble des opérations de chargement, de positionnement et de déchargement |
Déterminez clairement à quel moment le composant métallique est ajouté : placer un écrou dans le moule puis mouler le plastique autour relève du moulage avec insert. Poser un écrou ou visser une vis après la fabrication du boîtier plastique n’en relève pas. Dans ce cas, vous pouvez toujours évaluer le boîtier comme une pièce plastique indépendante et envisager d’abord une presse horizontale.
« À envisager en premier » ne signifie pas « seule option possible ». Une presse horizontale peut aussi réaliser du moulage avec inserts grâce à des dispositifs de positionnement et à une automatisation adaptés ; une presse verticale peut également produire certains boîtiers. Le nom, la taille ou le volume de production d’un produit ne suffisent pas, à eux seuls, à déterminer s’il faut utiliser une presse verticale ou horizontale.
Une fois le cas applicable identifié, vérifiez si la presse envisagée peut accueillir le moule, si le chargement et l’extraction des pièces s’effectuent sans difficulté et si sa capacité d’injection et sa force de fermeture sont suffisantes. Ces vérifications permettent de transformer le choix initial entre verticale et horizontale en une configuration de production adaptée à votre produit.